-
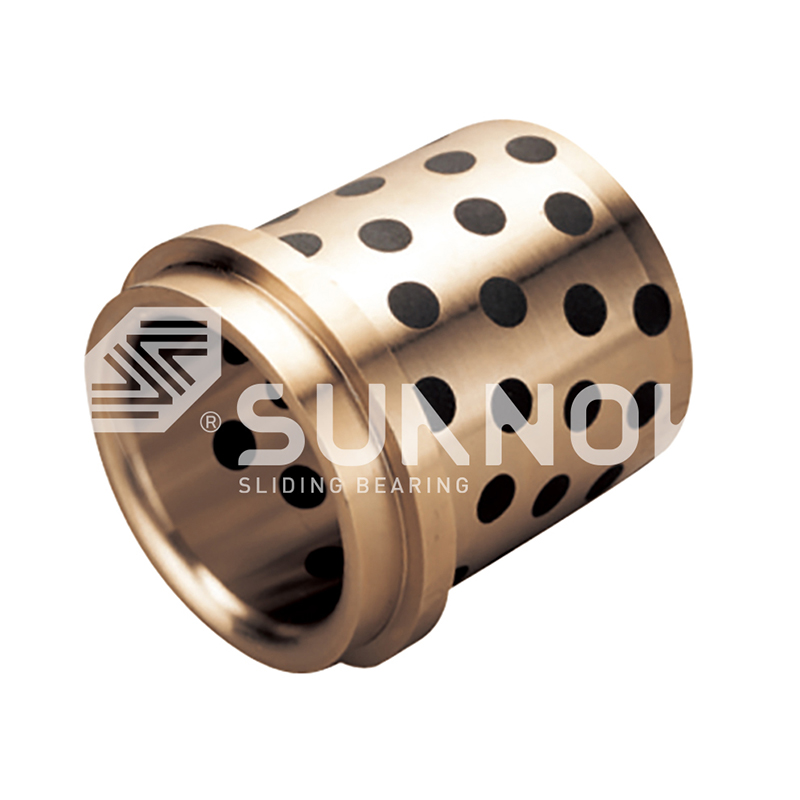 JDB solid-lubricating tindig Walang Maintenance na May Collar Brass Din9834 Oilless Guide Bushing Bearing
-
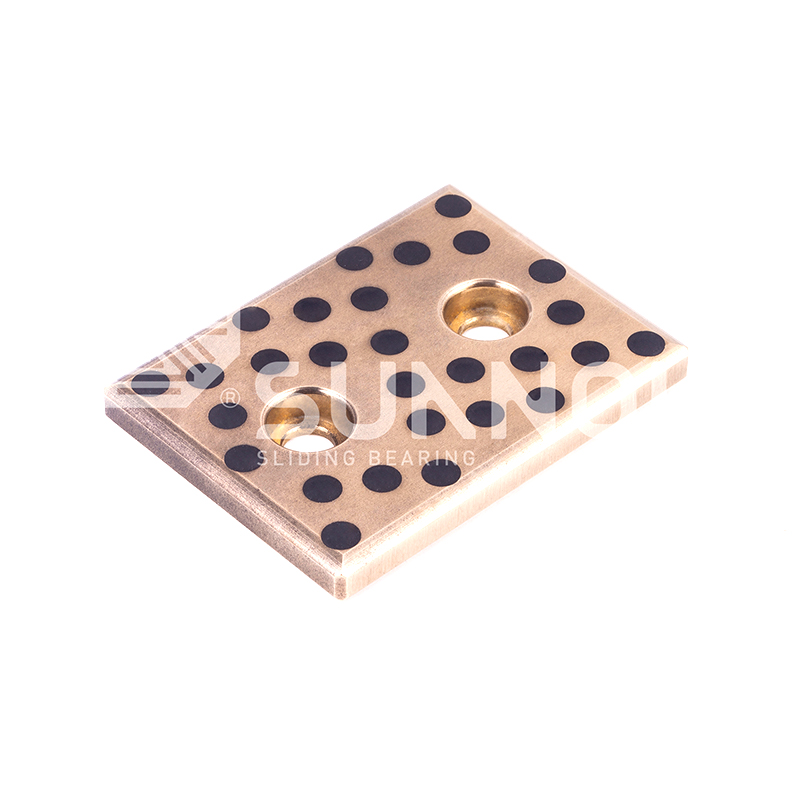 JDB solid-lubricating tindig Rectangular Embedded Graphite Bronze Wear Pad, Libreng Pagpapanatili ng Bronze Guide Plate Para sa Mould JTWP
-
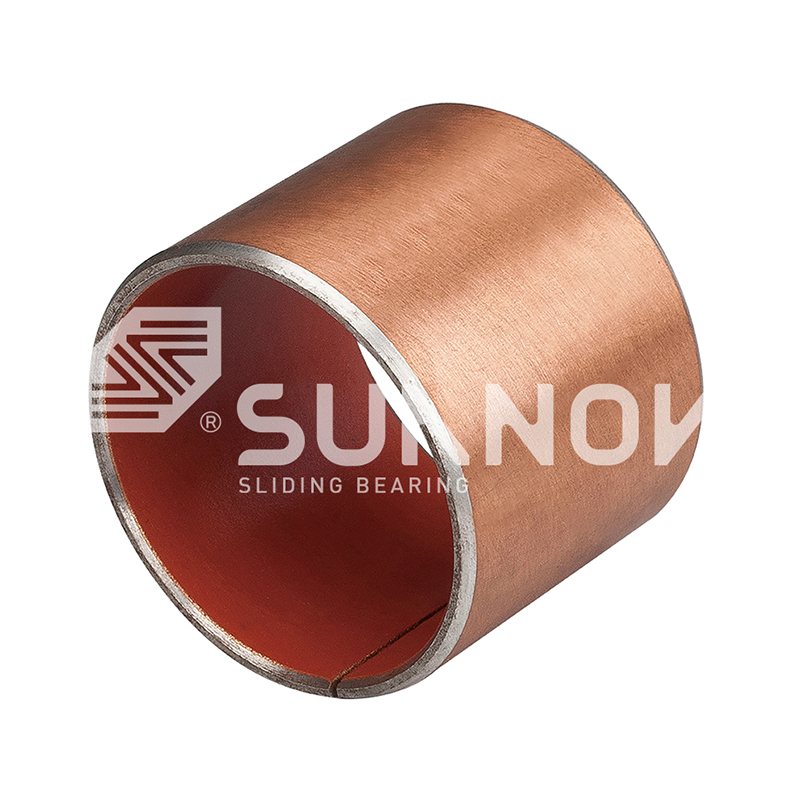 SF-1 Oilless Bearing Maintenance-Free SF-1W Wall Balot ng Lead-Free Bronze Bearing Oilless Bearing Bush
-
-
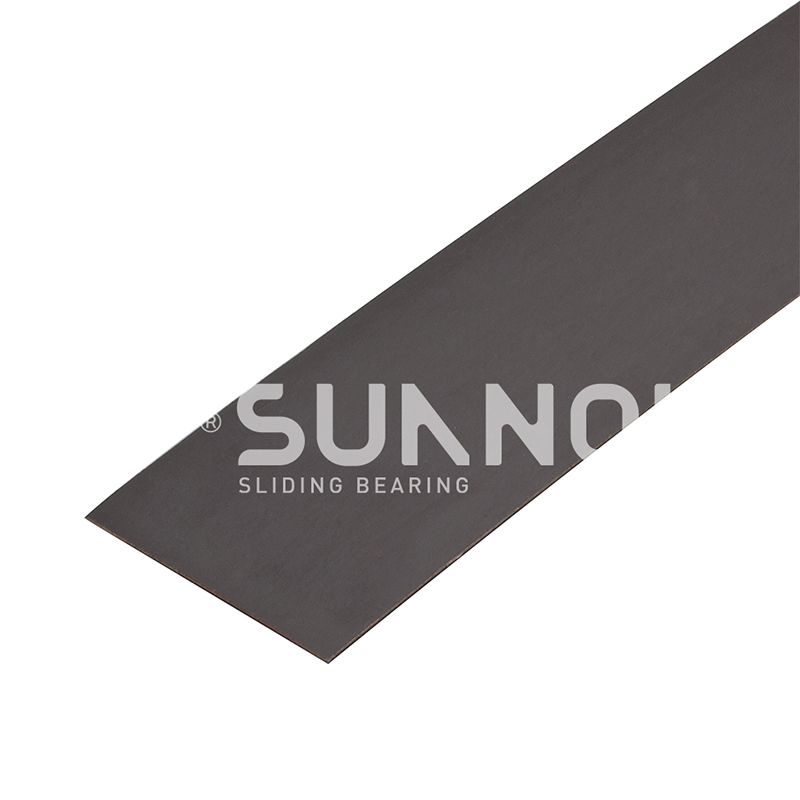 SF-1 Oilless Bearing SF-1SP Strip Standard Metric Sukat Self-lubricating Composite Slide Strip
-
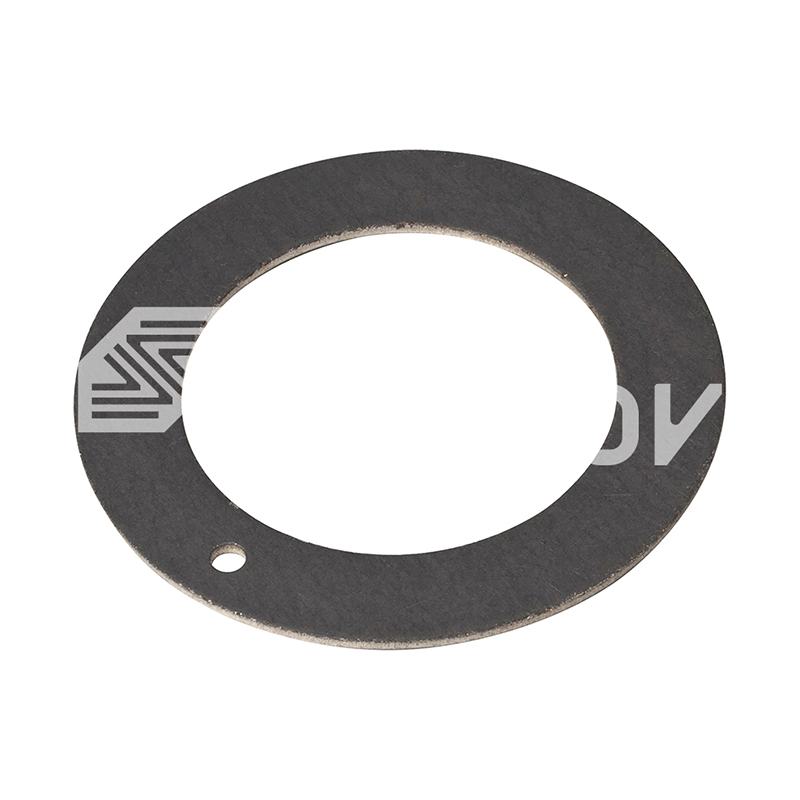
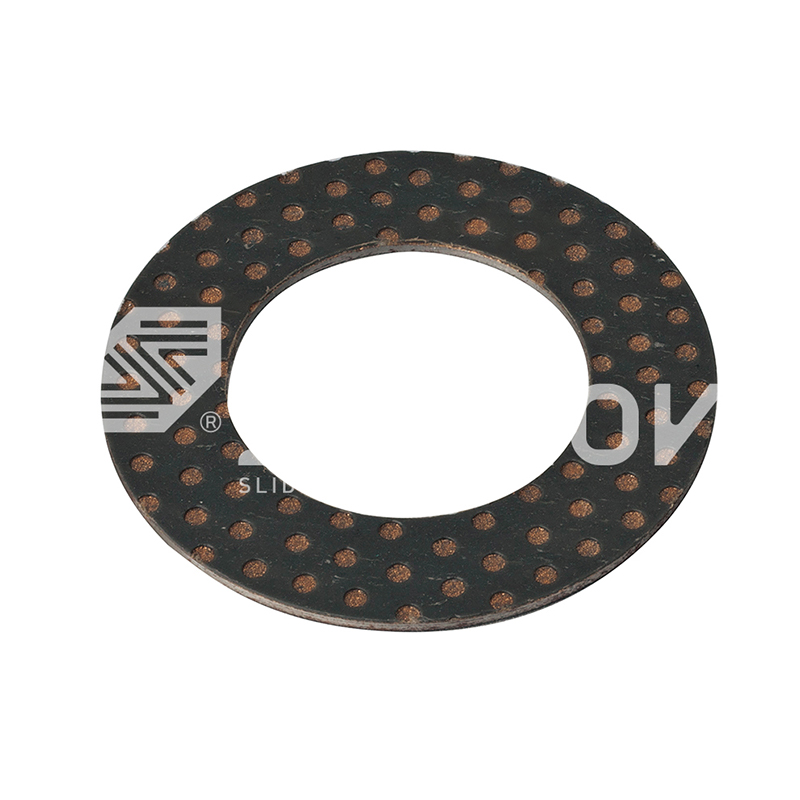 SF-2 hangganan ng lubricating tindig SF-2WC Standard Metric Self-Lubricating Compound Thrust Washer Sliding Washers
-
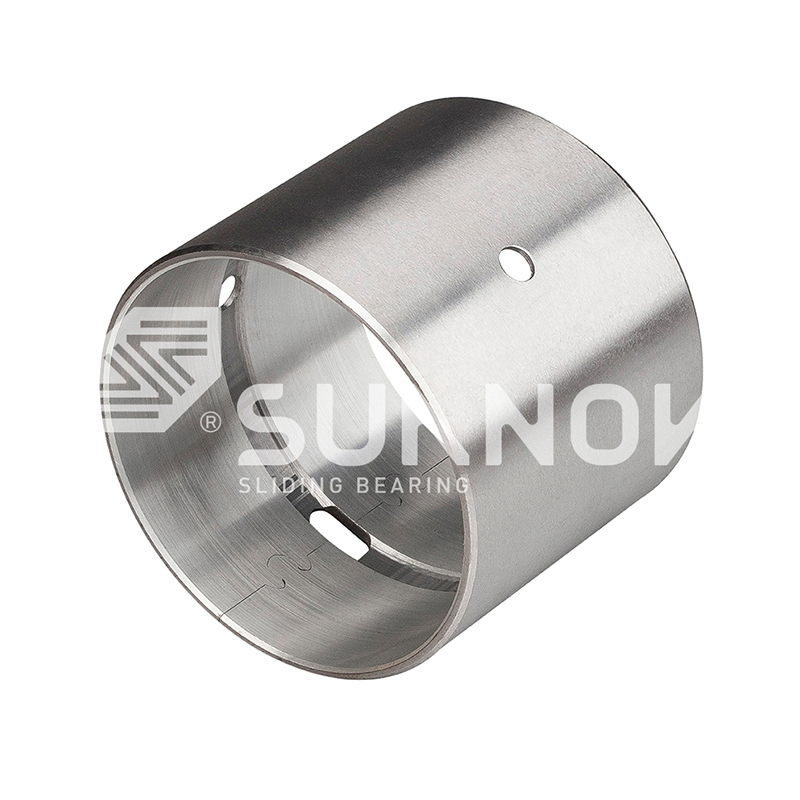
-
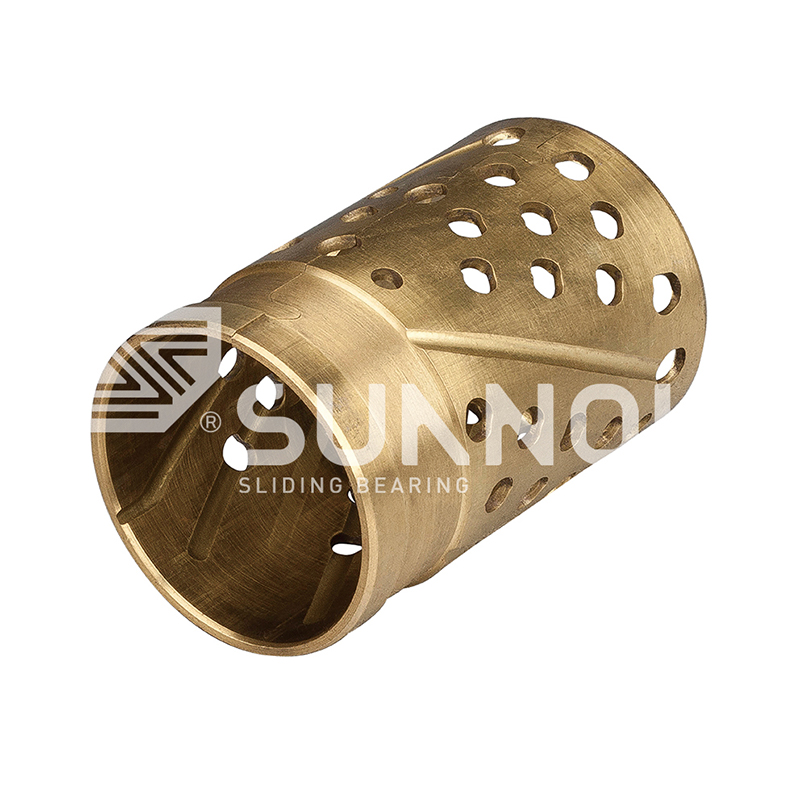 FB090 tanso na nakabalot ng tindig FB091 tanso na nakabalot ng tindig


Self Lubricating Bronze Bushing Manufacturing: Casting, Sintering & Embedding Explained
Balita sa industriya-Ang isang inhinyero ay kumukuha ng isang nabigong bushing mula sa isang link ng pagpindot: ang bore ay nai-score, ang panlabas na shell ay nagpapakita ng mga galling track, at ang linya ng pagpapadulas ay hindi kailanman tinukoy. Ang kapalit ay kailangang mabuhay nang walang langis, na karaniwang karaniwang isang self-lubricating bronze bushing. Ang pagganap nito, gayunpaman, ay nagpasyahan bago ito umabot sa linya ng pagpupulong - sa pandayan at sa sintering furnace.
Apat na ruta ng pagmamanupaktura ang sumasaklaw sa halos bawat self-lubricating bronze bushing sa merkado: centrifugal casting, tuluy-tuloy na casting, metal mold casting, at powder sintering. Ang bawat isa ay gumagawa ng iba't ibang materyal na istraktura, at tinutukoy ng istraktura na iyon ang kapasidad ng pagkarga, pag-uugali ng pagsusuot, katatagan ng dimensional, at.
Bakit ang proseso ng pagmamanupaktura ay nagpapasya sa pagganap ng bushing
Ang bushing ay hindi lamang isang bronze tube na may mga butas. Itinatakda ng proseso ng pagmamanupaktura ang laki ng butil nito, porosity, at ang bono sa pagitan ng matrix at ng solid lubricant. Ang cast bronze ay siksik at malakas, na may mga magaspang na butil na lumalaban sa mga shock load; ito ay nangyari ng machined pockets para sa lubricant plugs. Ang sintered bronze sa likod ng bakal ay nagsisimula bilang pulbos, kaya kinokontrol nito ang porosity na maaaring maglaman ng langis o solid lubricant sa loob mismo ng layer. Ang mga nakabalot na bronze bushing ay nagsisimula bilang isang strip, na ginagawang manipis, magaan, at matipid ngunit nililimitahan ang kanilang kapasidad sa pagkarga.
Sa madaling salita, ang proseso ay ang pagtutukoy. Tukuyin muna ang pagkarga, bilis, katigasan ng baras, at magagamit na espasyo; pagkatapos ay piliin ang proseso na tumutugma.
Mga proseso ng paghahagis para sa bronze bushings
Para sa mabigat na tungkulin at malalaking diameter na bushings, ang paghahagis ay ang itinatag na ruta. Tatlong pamamaraan ang ginagamit sa produksyon, at bawat isa ay may sariling metalurhiko na lagda.
Centrifugal casting
Ang natunaw na tanso ay ibinubuhos sa isang umiikot na amag na bakal. Ang puwersa ng sentripugal ay pumipindot sa metal na palabas, na pinapadikit ang panlabas na ibabaw habang pinipilit ang mga oxide at mas magaan ang mga inklusyon patungo sa bore, kung saan ang mga ito ay tinanggal sa panahon ng machining. Ang nagreresultang panlabas na layer ay siksik, pinong butil, at lumalaban sa pagkapagod, na ginagawa ang centrifugal casting ang gustong proseso para sa makapal na pader na bushings na nakalantad sa mga shock load at mataas na PV value. Ito ang rutang ginagamit namin para sa mga produktong tulad ng JDB600 cast bronze self-lubricating bushings , kung saan dinadala ng bronze matrix ang structural load at ang mga machined pocket ay humahawak sa lubricant.
 Pakyawan JDB-600 Cast Self-Lubricating Bronze Guide Mga Supplier ng Bushing Bearing, Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China JDB-600 Cast Self-Lubricating Bronze Guide Mga Supplier ng Bushing Bearing, Kumpanya, W... Tingnan ang Produkto →
Patuloy na paghahagis
Sa tuluy-tuloy na paghahagis, ang bronze ay natutunaw at iginuhit sa pamamagitan ng water-cooled graphite die. Mabilis at kontrolado ang solidification, na nagbibigay sa bar ng pare-parehong pinong butil na may napakababang porosity. Ang mga tuluy-tuloy na cast round ay ang karaniwang panimulang punto para sa mga bushing na ginawa mula sa bar stock, dahil bihira ang mga depekto tulad ng mga shrinkage cavity at segregation. Kapag ang isang production run ay naganap ng pare-parehong chemistry at mekanikal na katangian sa haba, ang tuluy-tuloy na paghahagis ay mas ligtas na pagpipilian.
Paghahagis ng amag ng metal
Para sa mas simpleng mga geometries at cost-sensitive na mga batch, ang bronze ay maaaring magpadala ng ibuhos sa permanenteng bakal o cast iron molds. Ang tooling ay mura at ang kalidad ng ibabaw ay katanggap-tanggap, ngunit ang istraktura ng butil ay hindi gaanong pare-pareho kaysa sa centrifugal o tuloy-tuloy na paghahagis, at mas mababa ang paglaban sa pagkapagod. Ang paghahagis ng metal na amag ay pinakaangkop sa mga karaniwang bushing na may katamtamang mga kinakailangan sa pagkarga.
Anuman ang ruta ng paghahagis, ang blangko ay nangyayari pa rin ng machining upang maabot ang huling geometry nito. Ang pagpihit, pagbubutas, at pag-reaming ay nagdadala ng bore sa tinukoy nitong tolerance class — kadalasang H7 para sa running fit — at kinokontrol ng machined surface finish kung gaano kabilis nabuo ang solid lubricant film sa shaft. Kung gusto mo ng mas malapitang pagtingin sa mga praktikal na detalye, binalangkas namin kung paano ginagawa ang mga casting bronze bushing sa isang tunay na kapaligiran ng pandayan .
Pag-embed ng solid lubricant sa bronze matrix
Kapag ang bronze blank ay na-cast at na-machine, ang tindig na mukha ay drilled o milled na may tinukoy na pattern ng mga bulsa. Ang mga bulsa na ito ay pinupuno ng mga solidong lubricant plug - karaniwang grapayt na pinaghalo sa mga pulbos na metal, at sa ilang mga grado ay may molybdenum disulfide. Ang pattern ng plug ay hindi pandekorasyon: ang lalim, diameter, at spacing ay kinakalkula mula sa PV limit at duty cycle ng bearing. Ang karaniwang saklaw ng lugar ng pampadulas ay 20% hanggang 35% ng sliding surface.
Sa panahon ng run-in, ang mga plug ay naglilipat ng manipis na pelikula papunta sa baras. Ang pelikulang iyon, hindi ang bronze surface mismo, ang nagdadala ng sliding contact. Ito ang dahilan kung bakit mahusay na gumagana ang mga self-lubricating bushing sa mababang bilis at pasulput-sulpot na paggalaw, kung saan mahirap mapanatili ang mga oil film. Dalawang kundisyon ang kritikal para mabuo ang pelikula: ang baras ay dapat tumigas nang higit sa humigit-kumulang 45 HRC, at ang surface finish nito ay dapat na hawakan sa Ra 0.4 hanggang 0.8 micron. Ang isang malambot o magaspang na baras ay abrade ang mga plugs bago ang transfer film ay nagpapatatag.
Ang paglalagay ng plug ay sumusunod sa mga load zone ng bearing. Ang isang flanged bushing, halimbawa, ay tumatanggap ng mga plug sa parehong bore at flange face, dahil ang thrust surface ay bumubuo ng sarili nitong sliding interface. Sa mga aplikasyon ng amag at automation, halimbawa, JDB650 solid lubricating bushings gamitin ang prinsipyong ito sa pag-embed upang magbigay ng gabay na walang maintenance sa mga posisyon ng ejector at gabay.
 Pakyawan JDB650 Self-Lubricating Brass Bushing Oilless Bearings Supplier, Comp Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China JDB650 Self-Lubricating Brass Bushing Oilless Bearings Suppliers, Company, We Wh... Tingnan ang Produkto →
Sintering: steel-backed bimetallic bushings
Hindi lahat ng self-lubricating bushing ay nagsimula bilang cast blank. Iba ang pagkakagawa ng powder metalurgy sa bahagi: isang steel backing na may porous bronze layer na sintered dito.
Ang pagkakasunud-sunod ng pagmamanupaktura ay diretso. Nililinis ang isang steel strip, pinahiran ng isang layer ng copper alloy powder, at dumaan sa isang furnace sa temperatura ng sintering sa ilalim ng isang kinokontrol na kapaligiran. Ang mga particle ng pulbos ay nagbubuklod sa isa't isa at sa bakal, na bumubuo ng isang kinokontrol na porosity. Pagkatapos ng sintering, ang strip ay pinagsama sa huling kapal, at ang mga pores ay pinapagbinhi ng langis o puno ng solid lubricant. Ang resulta ay isang bushing na pinagsasama ang structural strength ng isang steel shell sa friction behavior ng isang bronze sliding layer.
Ang mga steel-backed bushing ay mas manipis kaysa sa mga disenyo ng cast at umaasa sa isang interference na akma sa housing bore. Ang mga ito ang karaniwang solusyon para sa mga hydraulic pump, gear pump, compressor, at mga bahagi ng automotive kung saan limitado ang espasyo. Ang 200-B oil-reining bimetallic bearing ay isang magandang halimbawa ng konstruksyon na ito, na may solidong pampadulas na nagpadala ng nakalat sa sintered layer.
 Pakyawan 200#B Oil-Retaining Bimetallic Bearing (Steel Backing Copper Sinter Wi Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China 200#B Oil-Retaining Bimetallic Bearing (Steel Backing Copper Sinter With Solid L... Tingnan ang Produkto →
Ang pangunahing pagkakaiba mula sa cast bronze ay porosity. Ang isang sintered layer ay gumaganap bilang isang lubricant reservoir; Ang cast bronze ay walang kapaki-pakinabang na porosity, kaya ang lubricant ay dapat ibigay sa pamamagitan ng plugs. Ang trade-off ay ang mga sintered layer ay manipis at hindi gaanong mapagparaya sa pag-load sa gilid at kontaminasyon kaysa sa solidong cast wall.
Mga nakabalot na bushing: isang mas magaan na nawala
Para sa magaan at katamtamang pagkarga, ang mga balot na bushing ay nag-aalok ng mabilis at matipid na ruta. Ang isang bronze strip na may pre-pressed graphite plugs ay pinagsama sa isang cylindrical na hugis at nabuo sa natapos na diameter. Ang kapal ng pader ay maliit, karaniwang 1 hanggang 2.5 mm, at ang bushing ay nakasalalay sa housing bore para sa suporta. Ang mga nakabalot na bushing ay madaling pumipindot at mas mura kaysa sa mga pagbabagong cast, ngunit hindi nila maitugma ang mga disenyo ng cast sa shock resistance o kapasidad ng karga. Ang mga ito ay pinakamahusay na pinili kapag ang timbang, gastos, at bilis ng pagpupulong ay mas malaki kaysa sa mga kinakailangan sa matinding tungkulin.
Kontrol sa kalidad sa buong linya ng produksyon
Ang naghihiwalay sa isang maaasahang bushing mula sa isang napaaga na pagkabigo ay ang disiplina sa inspeksyon sa bawat yugto. Sa aming pandayan, ang bawat init ay sinusuri sa isang spectrometer sa tatlong hakbang: bago ibuhos, sa panahon ng pagbuhos, at sa natapos na paghahagis. Ang sequence na iyon ay nakakakuha ng off-grade na tin bronze o brass bago ito maging scored shaft sa field.
Ang mga mamimili ay dapat ng parehong katibayan na kanilang hinihiling mula sa anumang kritikal na bahagi: mga ulat sa komposisyon ng kemikal, mga halaga ng mekanikal na ari-arian, at mga tala ng dimensyon. Kung makakapagbigay din ang supplier ng mga resulta ng pagsubok mula sa isang independiyenteng laboratoryo, mas mabuti. Para sa mga hindi karaniwang bahagi, mas mahalaga ang dimensional na kontrol, dahil ang akma ay idinisenyo kasama ng bahagi. Sinasaklaw namin ang praktikal na bahagi nito sa aming gabay sa mga custom na bronze bushing na may mga hindi karaniwang sukat at tolerance .
Paghahambing ng apat na ruta ng pagmamanupaktura
Ang ibaba sa ibaba ay isang paghahambing na first-pass. Gamitin ito upang i-shortlist ang mga opsyon sa proseso bago makipag-usap sa isang tagagawa.
| Proseso | Material at istraktura | Karaniwang bushing form | Kapasidad ng pag-load | Pinakamahusay na angkop sa |
|---|---|---|---|---|
| Centrifugal casting | Siksik, pinong butil na panlabas na shell | Makapal na pader na cylindrical at flanged bushings | Mataas | Mabigat na makinarya, pagpindot, pag-load ng shock |
| Patuloy na paghahagis | Uniform pinong butil, napakababang porosity | Bar stock na ginawa sa mga custom na laki | Mataas | Mahabang produksyon, pare-pareho ang kalidad |
| Paghahagis ng amag ng metal | Sapat na density, hindi gaanong pare-parehong butil | Simpleng karaniwang geometries | Katamtaman-taas | Mga karaniwang bahagi na gastos sa gastos |
| Sintered bimetallic | Ang buhaghag na patong na tanso ay nakagapos sa bakal | Manipis na dingding na manggas at flange bushing | Katamtaman-taas | Hydraulics, gear pump, automotive |
| Nakabalot na tanso | Rolled strip na may pinindot na graphite plugs | Manipis na pader na manggas at mga porma ng flange | Katamtaman | Magaan hanggang katamtamang pag-load, murang mga pagtitipon |
Iba rin ang edad ng mga cast at sintered na disenyo. Ang mga sintered layer ay maayos na nagsusuot ngunit manipis; ang cast bronze ay tumatagal ng mas matagal sa ilalim ng abrasive at mataas na gilid-load na mga kondisyon. Available ang detalyadong data sa trade-off na ito sa aming paghahambing sintered versus cast bronze bushing longevity .
Ano ang hahanapin sa isang tagagawa ng bushing
Magsimula sa konklusyon: pumili ng isang tagagawa na kumokontrol sa materyal mula sa pagkatunaw hanggang sa natapos na bore. Ang isang pabrika na tinutunaw ang sarili nitong bronze, itinatapon ito, at pagkatapos ay i-machine ito sa parehong site ay maaaring paikliin ang mga oras ng lead at alisin ang panganib ng pagbili ng mga blangko na hindi alam ang kalidad mula sa mga panlabas na hitsura.
Dapat na maipakita sa iyo ng isang pinagsamang supplier ang sumusunod:
- In-house na kakayahan sa pagtunaw at paghahagis, perpektong sumasaklaw sa mga proseso ng centrifugal, tuloy-tuloy, at metal na amag.
- CNC turning, boring, at milling para sa mga natapos na dimensyon at surface finish.
- Spectrometer verification ng chemistry sa bawat init.
- Pag-access sa mga independiyenteng ulat ng pagsubok sa laboratoryo para sa komposisyon at mekanikal na mga katangian.
- Nakadokumentong karanasan sa mga hindi karaniwang laki, nagpapaubaya, at custom na pattern ng plug.
Ang antas ng kontrol na iyon ay nagbibigay-daan sa isang bahagi ng serye ng solid-lubricating ng JDB na mai-cast mula sa isang custom na haluang metal at ma-machine sa mga mahigpit na tolerance sa loob ng parehong linggo ng produksyon. Ito rin ang pagkakaiba sa pagitan ng isang bushing na akma sa pagdating at isa na nangyari ng rework sa iyong assembly line.
Ang tunay na detalye ng isang self-lubricating bronze bushing ay isinulat ng proseso ng pagmamanupaktura nito. Tukuyin muna ang pagkarga, bilis, katigasan ng baras, at magagamit na espasyo. Susunod, itugma ang proseso. Pagkatapos ay tanungin ang supplier para sa parehong katibayan na hinihiling mo mula sa anumang kritikal na bahagi - chemistry, mekanika, at mga sukat. Ang pagkakasunud-sunod na iyon ay magbibigay sa iyo ng isang bushing na higit sa machine na pinoprotektahan nito.
Makipag -ugnay sa amin //
May mga katanungan? Makipag -ugnay!
Zhejiang Shuangnuo Bearing Technology Co, Ltd. Dalubhasa sa paggawa ng iba't ibang mga self-lubricating copper alloy bushing bearings product
Mabilis na mga link
Mga kaugnay na produkto
Makipag -ugnay
- Idagdag: 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co, Ltd.
Pasadyang self-lubricating tanso alloy bearings
