-
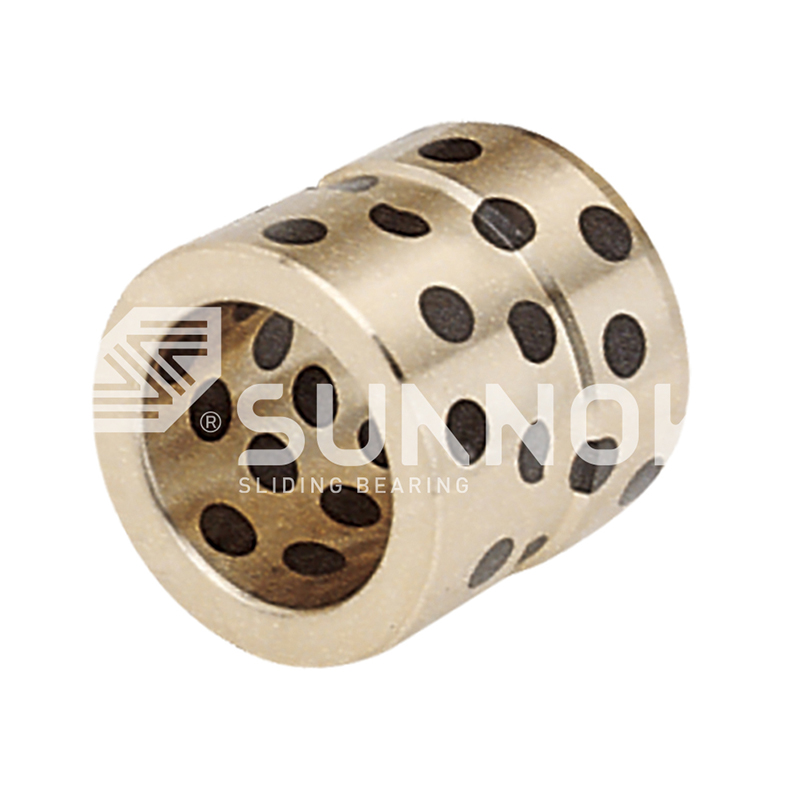 JDB solid-lubricating tindig High Temperature Brass JGB Oilless Ejector Guide Bearings
-
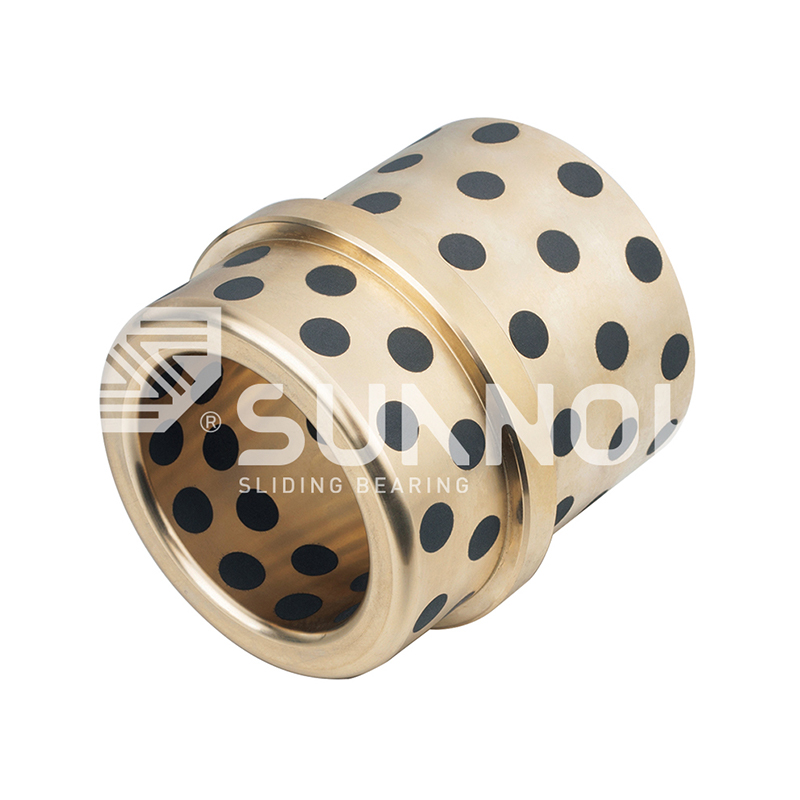 JDB solid-lubricating tindig Stepped-Flange Self-lubricating Bronze Bushing Graphite Plugged Sliding Sleeve Bearing JOSG
-
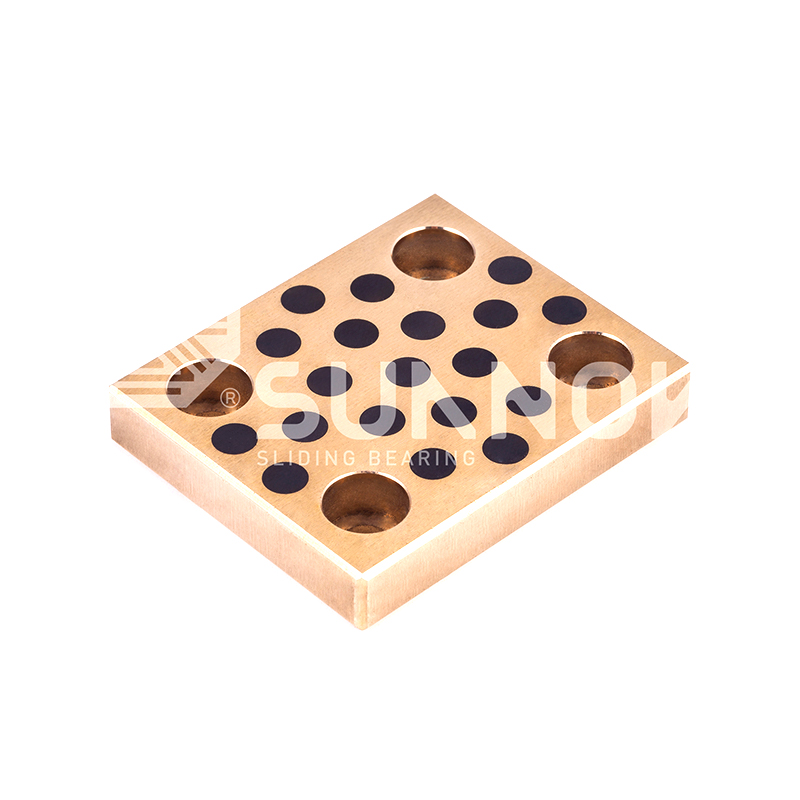 JDB solid-lubricating tindig Flangeless Graphite Bronze Wear Block, Square Self Lubricating Bronze Guide Plate JESW
-
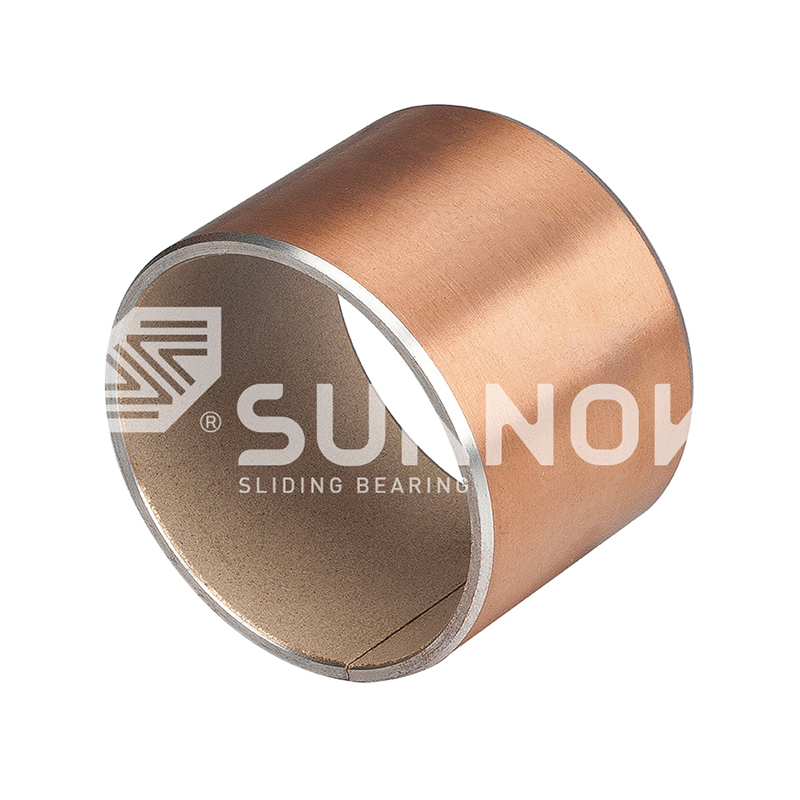 SF-1 Oilless Bearing Ang SF-1P Reciprocating Motion Bronze Self-Lubricating Composite Bearing Bushing
-
 SF-2 hangganan ng lubricating tindig SF-2 hangganan ng sarili sa self-lubricating oilless sliding bushing tindig, lead-free border bush
-
-
 JF-800 bi-metal tindig JF-800F Standard Metric Flange Bearing
-
 FB090 tanso na nakabalot ng tindig FB092 tanso na nakabalot ng tindig


Mga Pamantayan sa Kalidad para sa Paggawa ng Bronze Bushing: Mga Materyales, Pagpapahintulot at Pagsubok
Balita sa industriya-Tatlong buwan matapos mag-install ang isang maintenance engineer ng 50 kapalit na bronze bushings sa isang production press, halos isang-katlo ng mga ito ang kinailangang alisin mula sa serbisyo. Ang mga bore surface ay namarkahan, ang ilang mga bores ay na-ovalize nang lampas sa tinukoy na H8 tolerance, at ang ilang mga bushings ay ganap na sumakop sa kanilang mga shaft. Ang purchase order ay tumawag para sa C93200 lata na tanso. Ang mga inihatid na bahagi ay isang low-tin brass na pinalitan ng supplier nang walang anumang engineering review.
Ang sitwasyong iyon ay mas karaniwan kaysa sa nararapat. Nangyayari ito kapag ang mga pamantayan ng kalidad para sa paggawa ng bronze bushing ay binibilang bilang mga papeles sa halip na disiplina sa produksyon. Ang isang maaasahang bronze bushing ay hindi tinukoy ng isang pagkakataon o isang pinakintab na ibabaw, ngunit sa pamamagitan ng kinokontrol na kemikal na materyal, kasanayan sa sound casting, tumpak na machining, at pag-verify sa bawat yugto. Kapag nasira ang isang link, ang predictable na performance ay nagiging hula.
Ipinapaliwanag ng artikulong ito ang mga pamantayan na naghihiwalay sa mga mapagkakatiwalaang bushing mula sa mga maagang pagkabigo: haluang metal chemistry, kontrol sa proseso, pagpapaubaya, pagsubok, at mga benchmark ng pagganap.
Ano ang Tinutukoy ng De-kalidad na Bronze Bushing?
Ang isang de-kalidad na bronze bushing ay patuloy na naghahatid ng:
- Tamang kimika ng materyal para sa nilalayong pagkarga, bilis, at kapaligiran
- Structural soundness, walang porosity, shrinkage, at non-metallic inclusions
- Ang katumpakan ng dimensyon na tumutugma sa tinukoy na fit at clearance
- Nahuhulaang tagal ng pagsusuot sa ilalim ng nakasaad na mga kondisyon ng pressure-velocity (PV).
- Traceability pabalik sa pagkatunaw ng hilaw na materyal at mga talaan ng inspeksyon
Ang mga katangiang ito ay masusukat. Ang mga pamantayan ng sanggunian tulad ng ASTM B505, ISO 4382-1, at GB/T 1176 ay nagtatakda ng mga minimum na komposisyon at katangian para sa mga cast copper alloy. Ang isang seryosong gawain ay ginagamit ang mga ito bilang isang baseline at kumokontrol sa mas mahigpit na mga panloob na limitasyon. Ang praktikal na tanong ay hindi kung ang isang supplier ay maaaring mag-quote ng isang pamantayan, ngunit kung ito ay maaaring magpakita ng mga sumusunod na batch sa pamamagitan ng batch.
Komposisyon ng Materyal at Mga Marka ng Alloy
Tinutukoy ng Chemistry ang halos lahat ng service property ng isang bronze bushing: tigas, wear resistance, corrosion resistance, embeddability, at fatigue strength. Tatlong pamilya ng haluang metal ang sumasakop sa karamihan ng mga aplikasyon ng bushing.
Mga Tansong Latang
Pinagsasama ng mga tin bronze gaya ng C93200, C93700, at C90700 ang magandang wear resistance na may mahusay na conformability at embeddability. Ang nilalaman ng lata sa hanay na 6–11% ay nagpapataas ng katigasan at nagpapababa ng tendensya sa pagdirikit, habang ang mga pagdaragdag ng lead ay nagpapabuti sa machinability at mga katangian ng emergency na tumatakbo. Ang mga haluang metal na ito ay ang default na pagpipilian para sa pangkalahatang bushing ng makinarya, at ang mga paglihis sa nilalaman ng lata ay ang pinakakaraniwang sanhi ng napaaga na pagkabigo.
Mga Tansong Aluminyo
Ang mga bronze na aluminyo tulad ng C95400 at C86300 ay nag-aalok ng mas mataas na lakas at mas mahusay na panlaban sa shock at impact loading. Ang aluminyo sa hanay na 9–14%, kadalasang may bakal at nikel, ay pinipino ang istraktura ng butil at gumagawa ng matigas, lumalaban sa pagsusuot. Mas gusto ang mga ito para sa mabibigat na makinarya, kagamitan sa konstruksyon, at mga aplikasyon sa pagmimina kung saan ang kapasidad ng pagkarga ay higit na mahalaga kaysa sa pagkakatugma.
Mga Alternatibong Brasses at Lead-Free
Ang mga brasses ay mas mababa sa gastos at mas madaling makina, ginagawa itong kaakit-akit para sa mataas na dami, katamtamang pagkarga ng mga aplikasyon. Ang JDB650 brass-based self-lubricating bushing ay isang halimbawa: dinadala ng brass matrix ang compressive load habang ang mga naka-embed na graphite plugs ay humahawak ng boundary lubrication. Ang mga pagbabagong walang lead ay nagiging mandatoryo sa pagpasok ng pagkain at mga sitwasyon sa pagsunod sa kapaligiran, na binabago ang parehong mga kinakailangan sa pagpili ng haluang metal at pagsubok. Anuman ang pamilya, ang pamantayan ng kalidad ay pareho: ang inihatid na bahagi ay dapat tumugma sa tinukoy na grado . Ang isang paghahambing ng mga haluang metal na tanso at tanso na tindig ay nagpapakita kung paano isinasalin ang mga pagkakaibang ito sa buhay ng serbisyo.
 Pakyawan JDB650 Self-Lubricating Brass Bushing Oilless Bearings Supplier, Comp Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China JDB650 Self-Lubricating Brass Bushing Oilless Bearings Suppliers, Company, We Wh... Tingnan ang Produkto →
Pamantayan sa Proseso ng Paggawa
Ang paraan ng paghahagis ay may epekto sa density, istraktura ng butil, at kagalingan ng isang bronze bushing. Apat na ruta ng produksyon at nangingibabaw, at bawat isa ay may natatanging katangian ng kalidad.
Centrifugal Casting
Ang centrifugal casting ay gumagawa ng mga siksik na singsing at makapal na dingding na bushings sa pamamagitan ng pagbuhos ng tinunaw na tanso sa isang umiikot na amag. Ang puwersa ng sentripugal ay nagtutulak ng gas at mga inklusyon patungo sa panloob na diameter, kung saan inaalis ng machining ang mga ito. Ang bilis ng pag-ikot at temperatura ng pagbuhos ay dapat na kontrolin nang mahigpit: masyadong mabagal ang pag-ikot ay nag-iiwan ng porosity, habang ang sobrang bilis ay nagdudulot ng pagkakahiwalay ng haluang metal.
Patuloy na Paghahagis
Ang tuluy-tuloy na paghahagis ay kumukuha ng solidifying bronze sa pamamagitan ng water-cooled die, na gumagawa ng bar stock na may pino, pare-parehong istruktura ng butil at minimal na pag-urong ng porosity. Naghahatid ito ng pare-parehong mga mekanikal na katangian sa buong haba ng bar at malawak na ginustong para sa mga bushing na blangko.
Powder Metallurgy at Sintering
Ang oil-retaining at bimetal bushings ay umaasa sa sintering kaysa sa pagtunaw. Ang bronze powder ay pinagsiksik laban sa isang steel backing at sintered upang lumikha ng isang kinokontrol na porosity network na may hawak na lubricant. Ang kalidad ay nakasalalay sa laki ng butil ng pulbos, presyo ng compaction, temperatura ng sintering, at kontrol sa kapaligiran. Ang mga nakabalot na bronze bushing ay sumusunod sa isang katulad na lohika, na may sintered bronze layer na nakatali sa isang matibay na shell.
Ipina-publish ng isang de-kalidad na manufacturer ang mga window ng proseso nito at ipinatupad ang mga ito: temperatura ng pagkatunaw, bilis ng pagbuhos, pag-preheat ng amag, bilis ng pag-ikot, at gradient ng paglamig, patuloy na sinusuri sa halip na itakda nang isang beses sa simula ng isang shift. Ang JDB600 casting bronze bearing ay ginawa sa ilalim ng antas na ito ng kontrol, na may spectroscopic na pag-verify sa bawat yugto ng pagkatunaw.
 Wholesale JDB-600 Cast Self-Lubricating Bronze Guide Mga Supplier ng Bushing Bearing, Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China JDB-600 Cast Self-Lubricating Bronze Guide Mga Supplier ng Bushing Bearing, Kumpanya, W... Tingnan ang Produkto →
Mga Dimensional Tolerance at Marka ng Machining
Tinutukoy ng mga sukat at pagpapaubaya kung ang isang bushing ay umaangkop, nakahanay, at nagpapanatili ng tamang lubricant film. Ang mga pamantayang ito ay ipinahayag sa pamamagitan ng ISO tolerance grades. Ang isang tipikal na bushing ay nagdadala ng H7 o H8 bore tolerance, isang m6 o n6 housing fit, at isang pagkamagaspang sa ibabaw na Ra 0.4 hanggang 1.6 µm depende sa aplikasyon.
Kinokontrol ng fit class ang running clearance. Para sa 50 mm shaft, ang H7/f7 fit ay gumagawa ng clearance sa pagitan 0.025 sa 0.075 mm , na nababagay sa maraming pangkalahatang aplikasyon. Ang mga precision spindle ay nangyayari ng mas mahigpit na clearance; mas kailangan ng heavy impact machinery. Ang masyadong maliit na clearance ay nagiging sanhi ng pag-init at pag-agaw; masyadong maraming humahantong sa vibration, impact loading, at accelerated wear.
Ang kalidad ng machining ay lumampas sa nominal na diameter. Ang bilog, bore-to-OD concentricity, straightness, at surface finish ay tumutukoy sa gawi ng serbisyo. Ang isang bahagi na nasa nominal na laki ngunit may 0.05 mm ovality ay magsuot ng hindi pantay sa loob ng unang ilang daang oras. Ang mga bore gauge, air gauging, at inspeksyon ng CMM ay nagpapatunay sa mga feature na ito. Ang aming metric bronze bearing tolerance na gabay sa pagpili nagbibigay ng mga praktikal na hanay ng akma para sa mga karaniwang aplikasyon.
Pagsubok at Pag-verify ng Kalidad
Ang pagsubok ay hindi isang beses na kaganapan. Ang isang tagagawa na sumusunod sa tunay na mga pamantayan ng kalidad ay nagsusuri sa materyal, proseso, at natapos na. Ang mga pangunahing hakbang sa pag-verify ay:
- Pagsusuri ng spectrometric. Kinukumpirma ng optical emission spectroscopy (OES) sa furnace, bago at pagkatapos ng pagbuhos, ang tanso, lata, lead, zinc, aluminum, iron, nickel, at phosphorus laban sa grade specification.
- Pagsubok sa mekanikal. Ang katigasan (HB o HRB), lakas ng makunat, lakas ng ani, at pagpapahaba ay sinusukat mula sa mga kinatawang sample ng bawat pagkatunaw.
- Inspeksyon ng porosity. Ang mga machined surface ay biswal na sinusuri, at ang dye penetrant o ultrasonic na pagsubok ay inilalapat sa mga kritikal na bahagi upang makita ang mga panloob na pag-urong ng mga lukab.
- Dimensional na pag-verify. Ang mga kritikal na tampok ay ganap na sinusukat sa bawat batch na may kontrol sa proseso ng pagsubok, sa mga pagpapatakbo ng mataas na volume.
- Sertipikasyon ng third-party. Ang mga akreditadong laboratoryo ay nakapag-iisa na nag-verify ng komposisyon at mga mekanikal na katangian, na nagbibigay ng mga kinakailangang masusubaybayan sa batch at petsa ng produksyon.
Ang isang supplier na hindi maaaring magpakita ng mga spectrometer printout, mga tala sa pagkakalibrate, mga log ng proseso, at mga napanatili na sample ay humihiling sa mga mamimili na tanggapin ang kalidad ng pananampalataya. Para sa mga self-lubricating na disenyo, dapat ding saklawin ng pagsubok ang solid lubricant plug material, lalim ng pagkaka-embed, at lakas ng pagtanggal ng plug.
Mga Benchmark ng Pagganap: Mga Limitasyon ng PV at Rate ng Pagsuot
Ang pressure-velocity (PV) factor ay ang pangunahing limitasyon sa disenyo para sa isang bronze bushing. Ito ay nagpapahayag kung gaano kalaki ang frictional heat na maaaring mawala ng isang bearing sa isang ibinigay na load (N/mm²) at sliding speed (m/s). Tinutukoy ng mga pamantayan ng kalidad ang maximum static load, maximum sliding velocity, maximum PV sa room temperature, at derating curves para sa mataas na temperatura o oscillation.
Ang rate ng pagsusuot ay ang pangalawang benchmark, karaniwang ipinapakita sa µm/km o mm/hour. Ito ay hinihimok ng katigasan, kalinisan, at pag-uugali ng paglipat ng pelikula. Ang isang bushing mula sa isang mahusay na kontroladong linya ng produksyon ay karaniwang nagpapakita ng mga rate ng pagkasira dalawa hanggang tatlong beses na mas mababa kaysa sa isang walang tatak na bahagi ng parehong nominal na grado, dahil ang porosity, impurities, at pagkasira ng machining ay nagdudulot ng maagang pagkasira. Ang pagkakaibang ito ay lumitaw sa isang test bench; ito ay nagpapakita sa serbisyo. Ang aming Pagsusuri ng limitasyon sa PV at rate ng pagsusuot ipinapaliwanag kung paano sukatin at ihambing ang mga halaga nito.
Ang FB090 bronze wrapped bearing nakakamit ang mataas na pagganap ng PV sa pamamagitan ng pagsasama ng isang matibay na bronze o steel shell na may sintered bronze inner layer, na nagbibigay ng parehong structural strength at pantay na pamamahagi ng load sa sliding surface.
 Pakyawan FB090 Tansong Nakabalot na Bearing | Self-Lubricating Bushing & Sleeve Suppl Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China FB090 Bronze Wrapped Bearing | Mga Supplier ng Self-Lubricating Bushing at Sleeve, Comp... Tingnan ang Produkto →
Praktikal na Checklist Kapag Nag-audit sa isang Supplier ng Bronze Bushing
Kapag nag-audit ka ng isang potensyal na tagapagtustos, maghanap ng dokumentong ebidensya sa halip na mga kasiguruhan. Ang ibaba sa ibaba ay nagbubuod kung ano ang ibe-verify at kung bakit ito mahalaga.
| Checkpoint | Ang gusto mong makita | Bakit ito mahalaga |
|---|---|---|
| Kontrol ng haluang metal | OES spectrometer sa site; matunaw ang mga panahon bawat batch | Ang mga paglihis sa lata, tingga, o aluminyo ay nagbabago sa pagkasuot at lakas |
| Proseso ng paghahagis | Nakadokumento na paraan: centrifugal, tuloy-tuloy, o metal na amag | Malaki ang pagkakaiba ng istraktura at porosity ng butil ayon sa proseso |
| Mga pagpaparaya | Mga talaan ng CMM at air gauging; Mga kahulugan ng grado sa IT | Kinokontrol ng Fit ang clearance, pagbuo ng init, at buhay ng serbisyo |
| Mekanikal na data | Hardness, tensile, at yield na mga resulta sa bawat batch | Kinukumpirma na ang haluang metal ay nakakatugon sa mga minimum na grado sa pagsasanay |
| Traceability | Ang mga numero ng init sa mga pagkakataon ay tumutugma sa papasok na materyal | Pinapagana ang root cause analysis pagkatapos ng field failure |
| Mga ulat ng third-party | Mga akreditadong pagsubok ng pagsubok sa laboratoryo | Malayang pag-verify ng mga in-house na claim |
| Kakayahan sa makina | Ang tamang kapasidad ng pagliko ng CNC at mga fixture sa inspeksyon | Pinipigilan ang concentricity at mga problema sa kalidad ng ibabaw |
Ano ang Kahulugan ng Kalidad para sa Pagganap ng Paghahatid
Ang mga pamantayan ng kalidad ay umaabot din sa paghahatid. Pinoprotektahan ng mga pare-parehong batch-to-batch na property, on-time na pagpapadala, at isang dokumentadong corrective action system at iskedyul ng produksyon ng customer. Ang isang tagagawa na kumokontrol sa sarili nitong casting at machining, tulad ng isang nagpapatakbo ng higit sa 80 CNC machine sa tabi ng foundry nito, ay nagpapaikli sa mga oras ng lead at nag-aalis ng materyal na panganib sa pagpapalit ng pagbili ng mga blangko mula sa isang pandayan sa labas.
Kapag sinusuri mo ang isang bronze bushing supplier, humingi ng mga talaan, hindi retorika . Ang mga pamantayan ay nai-publish, ang mga pamamaraan ng pagsubok ay itinatag, at ang teknolohiya ng inspeksyon ay napatunayan. Ang tanging variable ay kung pare-parehong inilalapat ng manufacturer ang mga ito.
Makipag -ugnay sa amin //
May mga katanungan? Makipag -ugnay!
Zhejiang Shuangnuo Bearing Technology Co, Ltd. Dalubhasa sa paggawa ng iba't ibang mga self-lubricating copper alloy bushing bearings product
Mabilis na mga link
Mga kaugnay na produkto
Makipag -ugnay
- Idagdag: 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co, Ltd.
Pasadyang self-lubricating tanso alloy bearings
