-
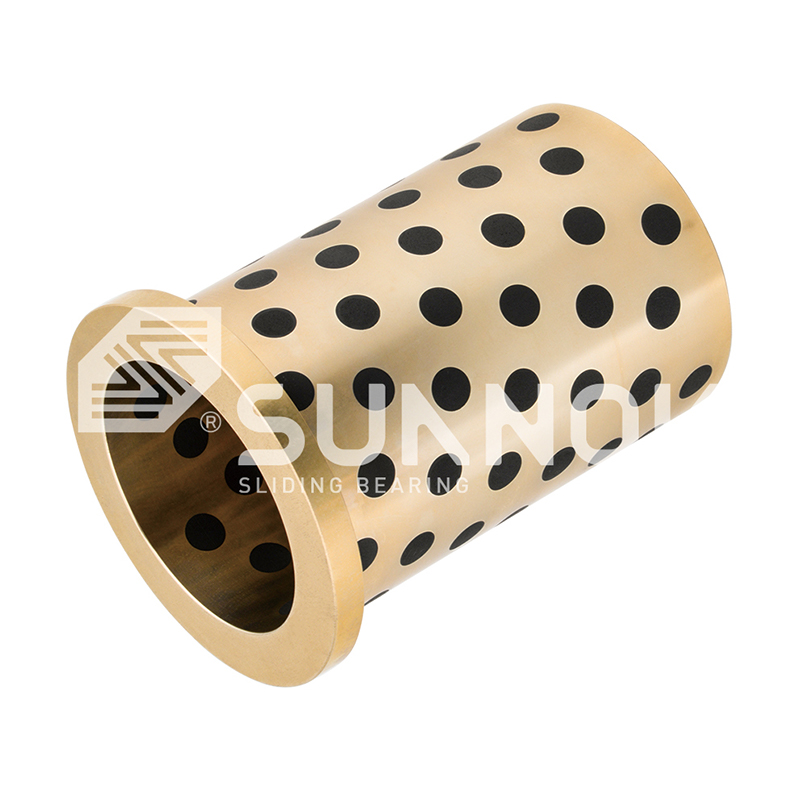 JDB solid-lubricating tindig One-Flange Self-lubricating Bronze Bushing Graphite Plugged Sliding Sleeve Bearing JEFW
-
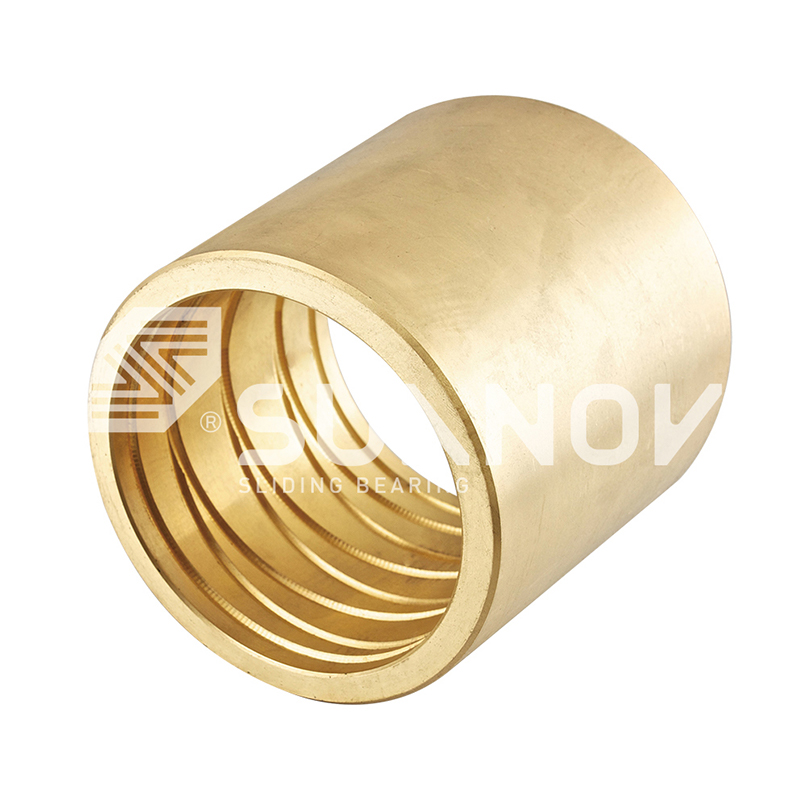 JDB-600 Casting Bronze Bearing JDB-600 Bronze Bushing na may Internal Spiral Oil Grooves, Tin Bronze Oil Groove Bushing
-
 Langis na nagpapanatili ng bimetallic tindig Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 Langis na nagpapanatili ng bimetallic tindig 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
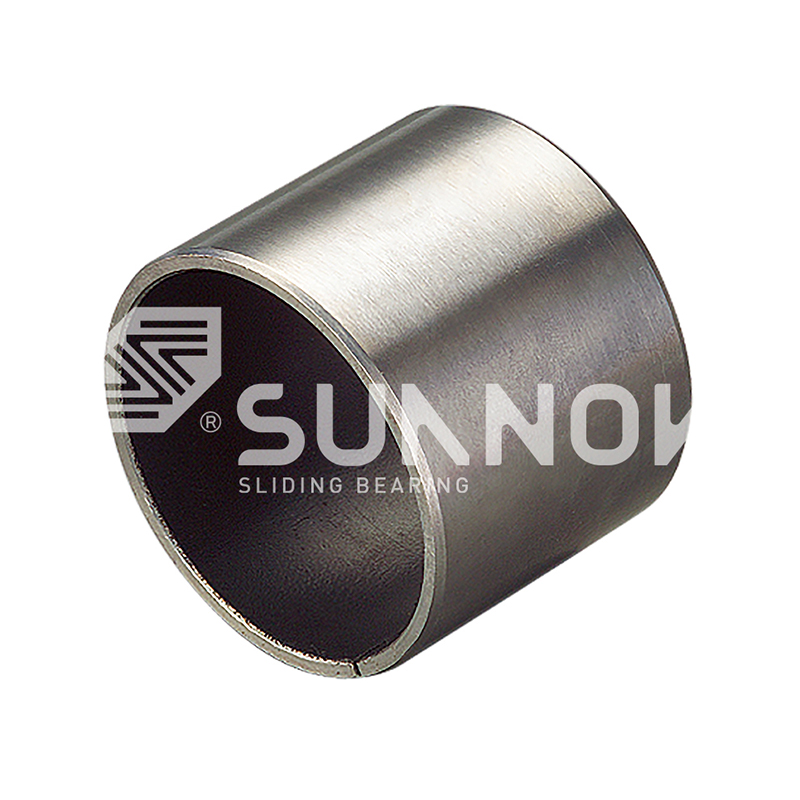 SF-1 Oilless Bearing Self Lubricating SF-1T Metal Gear Pump Bearing Bronze Bushings
-
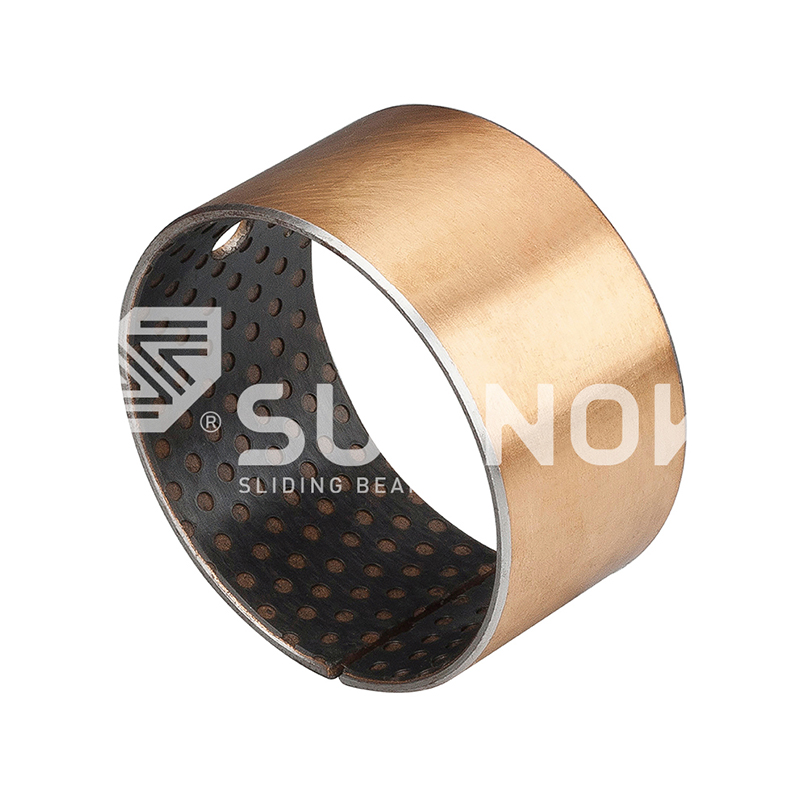 SF-2 hangganan ng lubricating tindig SF-2 hangganan ng sarili sa self-lubricating oilless sliding bushing tindig, lead-free border bush
-
-
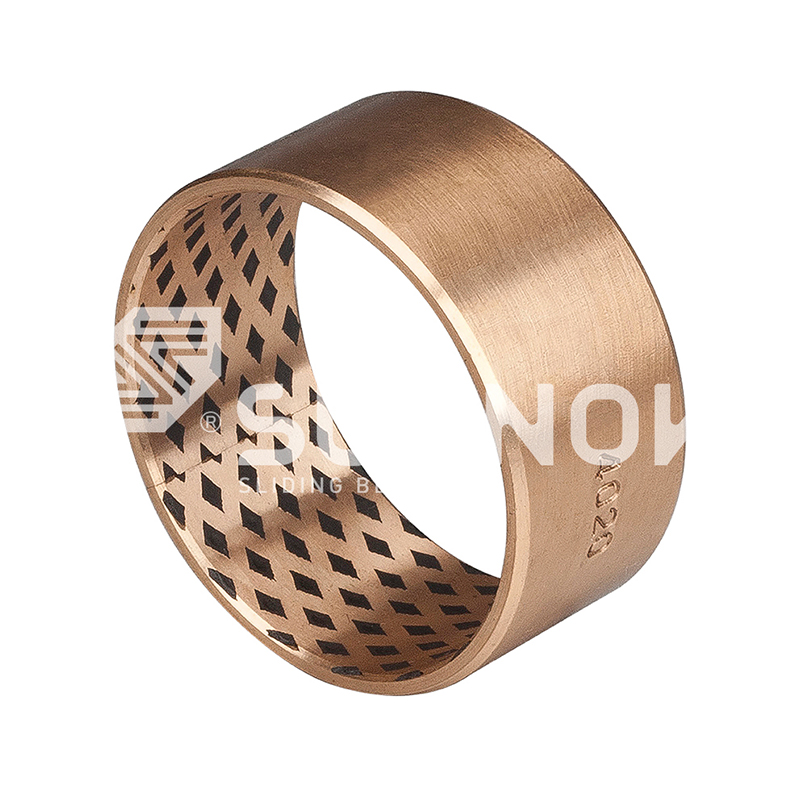 FB090 tanso na nakabalot ng tindig FB09G tanso na nakabalot ng tindig


Sintered Bronze Bushings vs Solid Bronze Bushings: Isang Praktikal na Gabay sa Pagpili
Balita sa industriya- Ang isang engineer na pinapalitan ang isang grease-lubricated solid bronze bushing kada anim na linggo ay kadalasang maaaring pahabain ang pagitan nang higit sa isang taon sa pamamagitan ng paglipat sa isang oil-impregnated sintered bronze bushing, habang ang parehong sintered na bahagi ay maagang mabibigo sa ilalim ng tuluy-tuloy na high-load, high-speed na tungkulin at bron ng panlabas na oil feed na pader. Ang porosity ang naghihiwalay sa kanila.
Ano ang naghihiwalay sa sintered at solid bronze bushings
Ang mga sintered bronze bushing ay ginagawa sa pamamagitan ng pagsiksik ng bronze powder at sintering ito sa isang porous na istruktura na nag-iimbak ng langis, habang ang solid bronze bushings ay ginagawa mula sa ganap na siksik na cast o extruded bar at umaasa sa lubricant na ibinibigay mula sa labas ng bore. Ang isang pagkakaiba ay nagtuturo sa bawat iba pang paghahambing sa artikulong ito.
Ang sintered na ruta: powder, press, at furnace
Ang bronze powder ay pinipindot sa isang die hanggang sa halos huling hugis at pinainit sa isang furnace upang i-bonding ang mga particle, na nag-iiwan ng kontroladong 15 hanggang 25 porsyento na network ng mga magkakaugnay na pores na nababalot ng vacuum na may langis. Ang proseso ay malapit sa hugis ng net, na ginagawang mahusay ang mga sintered bushing para sa karaniwang sukat ng panukat at mataas na volume. Kapag ang isang mas matibay na shell ng bakal ay kinakailangan sa ilalim ng porous na layer, ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. ay nagbibigay ng gayong disenyo bilang isang oil-retaining bimetallic bearing na may sintered copper layer sa isang steel backing .
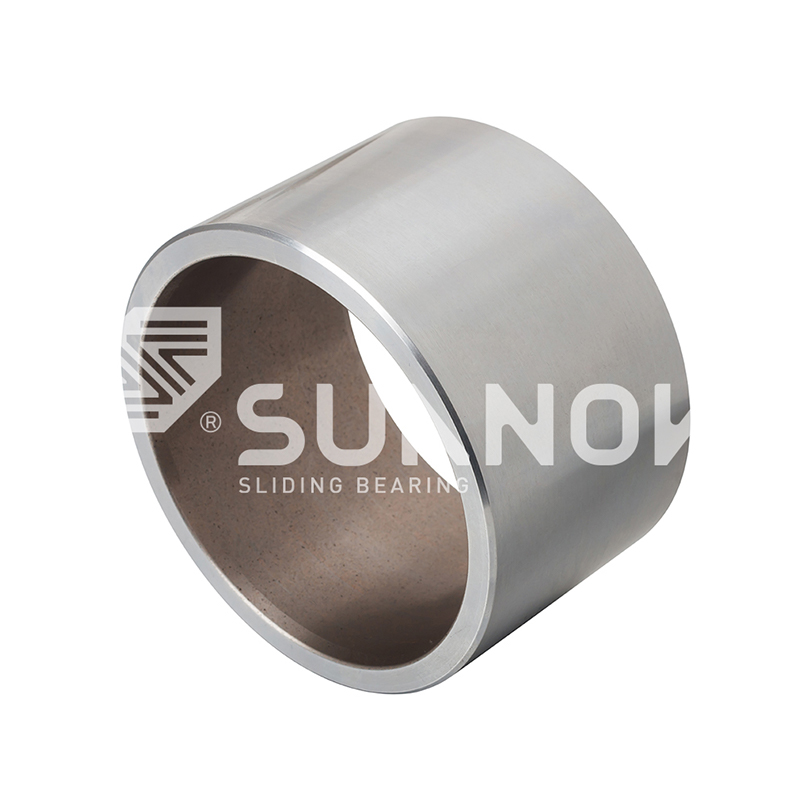 Pakyawan 200#B Oil-Retaining Bimetallic Bearing (Steel Backing Copper Sinter Wi Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China 200#B Oil-Retaining Bimetallic Bearing (Steel Backing Copper Sinter With Solid L... Tingnan ang Produkto →
Ang solid na ruta: cast bar, pagkatapos ay machining
Ang mga solidong bronze bushing ay nagsimula bilang centrifugal o tuloy-tuloy na cast bar at tinatapos sa pamamagitan ng pag-ikot, pagbubutas, at pag-broaching. Walang intensyonal na porosity, kaya ang pader ay ganap na siksik, nagdadala ng mas mataas na stress, at nagbibigay-daan sa malalaking diameter, flanged na katawan, keyways, oil grooves, at non-standard na mga haluang metal tulad ng aluminum bronze o high-lead tin bronze.
Ang sintered bronze bushing ay isang pressed-and-sintered porous bronze component na nag-imbak ng langis sa 15 hanggang 25 porsiyentong magkakaugnay sa mga pores at inilalabas ito sa pamamagitan ng thermal expansion sa panahon ng operasyon. Ang solidong bronze bushing ay isang ganap na siksik na bahagi ng makina na nakadepende sa grasa o langis na ibinibigay mula sa labas ng butas, o sa mga solidong plug ng pampadulas na naka-embed sa dingding.
Mga pagkakaiba sa istruktura na nagpapasya sa pagganap
Ang porosity ay ang nag-iisang pag-aari na naghahati sa dalawang pamilya ng bushing, dahil lumilikha ito ng self-contained na imbakan ng langis sa halaga ng lakas ng compressive, tibay ng epekto, at pinakamataas na temperatura ng pagpapatakbo.
| Ari-arian | Sintered bronze bushing | Solid bronze bushing |
| Porosity | 15 hanggang 25 porsyento, magkakaugnay | Talagang zero |
| Imbakan ng langis | Mga panloob na pores, pinapagbinhi ng vacuum | Wala; kinakailangan ang panlabas na grasa o langis |
| Karaniwang limitasyon ng PV sa mababang bilis (MPa-m/s) | 1.8 na pinapagbinhi ng langis | 5.6 na may machined oil grooves |
| Relatibong static na kapasidad ng pagkarga | Humigit-kumulang 50 porsyento ng solid sa pantay na laki | Baseline (pinakamataas) |
| Pinakamataas na praktikal na diameter | Limitado sa pamamagitan ng press at sintering furnace | Limitado lamang sa pamamagitan ng casting at machining |
| Bore tolerance | IT6 hanggang IT7 pagkatapos sukatin | IT5 hanggang IT7 machined |
Kapasidad ng pag-load, limitasyon ng PV at buhay ng pagkasuot
Para sa patuloy na mataas na pagkarga, ang solidong tanso ay mas ligtas na materyal; para sa katamtamang pag-load na may operasyon na walang maintenance, ang sintered bronze ang gumaganang solusyon. Ang engineering shorthand ay ang PV limit, ang produkto ng bearing pressure at sliding velocity.
Ang isang tipikal na oil-impregnated sintered bushing ay na-rate na malapit sa 1.8 MPa-m/s sa tuluy-tuloy na mababang-bilis na serbisyo, habang ang isang grooved solid bushing na may force-fed oil ay umaabot sa humigit-kumulang 5.6 MPa-m/s; ang mga praktikal na kahihinatnan ay sakop sa ating bronze bushing PV na mga limitasyon at diskarte sa pag-upgrade gabay.
15-25% Interconnected porosity sa sintered bronze; malapit sa zero sa solidong tanso
2x Mas mataas na static load capacity ng solid bronze sa pantay na sukat
1.8 Karaniwang limitasyon ng PV (MPa-m/s) para sa isang oil-impregnated sintered bushing
5.6 Karaniwang limitasyon ng PV (MPa-m/s) para sa isang grooved solid bushing na may oil feed
Mga karaniwang halaga ng disenyo sa MPa-m/s para sa mga bushings sa mga tumigas na shaft sa bilis ng ibabaw sa ibaba 0.5 m/s. Ang mga aktwal na limitasyon ay nakasalalay sa temperatura, paglamig, at pagtatapos ng mga araw.
Ang buhay ng pagsusuot ay sumusunod sa parehong pattern. Ang ganap na lubricated na solid bronze ay humahawak ng kanyang bore geometry nang mas mahaba sa bilis, kaya ang sintered bronze ay bihirang tukuyin para sa patuloy na pag-ikot ng mga shaft sa itaas ng 0.5 m/s kung maliban sa load ay magaan. Sa oscillating, stop-start, o mahinang lubricated na tungkulin, ang sintered bronze ay kadalasang mas nabubuhay dahil hindi ito nakadepende sa isang lubricator na umaabot sa korona ng bore. Ang katigasan ng baras sa itaas ng HRC 45 at ang pagtatapos na mas pino kaysa sa Ra 0.8 ay inirerekomenda para sa pareho; ng mas malalim na pagtingin sintered versus cast bronze bushing longevity lumilitaw sa aming pagsusuri sa pagpapatuloy.
Friction, pagbuo ng pelikula at pag-uugali sa pagtakbo
Ang sintered bronze ay bumubuo ng sarili nitong pelikula na walang panlabas na supply, habang ang solid bronze ay nangyayari ng mga grooves at isang lubricant source, ngunit ito kapag na-lubricate ay pinahihintulutan nito ang mas mahigpit na patuloy na tumatakbo.
Ang sintered mechanism ay thermal: habang pinapainit ng shaft ang bore, ang langis sa mga pores ay lumalawak sa ibabaw at bumubuo ng boundary film; kapag lumamig ang bearing, ibinalik ang langis. Ang reserba ay may hangganan at kung minsan ay nangyari ng muling pagpapabinhi. Ang solid bronze ay hindi makapag-imbak ng langis, kaya ang friction ay depende sa groove geometry, lagkit, at supply pressure; kapag ang mga ito ay tama, ito ay tumatakbo nang mas malamig at mas matagal ang clearance sa bilis.
Kung saan ang panlabas na langis ay hindi katanggap-tanggap ngunit ang tungkulin ay masyadong malubha para sa isang plain porous na pader, isang cast bronze bushing na may solid lubricant plugs, tulad ng JDB600 cast bronze self-lubricating bearing , nagbibigay ng siksik na istruktura ng solid bronze na may built-in na dry lubricant delivery.
 Pakyawan JDB-600 Cast Self-Lubricating Bronze Guide Mga Supplier ng Bushing Bearing, Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China JDB-600 Cast Self-Lubricating Bronze Guide Mga Supplier ng Bushing Bearing, Kumpanya, W... Tingnan ang Produkto →
Pumili ng sintered bronze kung kailan
- Mahina ang pag-access sa pag-aalaga o ang makina ay tumatakbo nang hindi nag-aalaga
- Ang tungkulin ay oscillating, stop-start, o intermittent
- Ang pag-load ay katamtaman at ang bilis ng ibabaw ay nananatiling mababa
- Mga karaniwang sukat ng sukat at dami ng produksyon na higit sa 1,000 piraso
Pumili ng solid bronze kapag
- Ang bilis ng shaft at PV ay mataas at tuloy-tuloy
- Ang mga static o impact load ay lumalapit sa mga sintered na limitasyon ng materyal
- Available ang supply ng pagpapalamig at pagpapadulas
- Ang mga malalaking butas, flanges, keyway, o hindi karaniwang mga haluang metal ay kailangan
Gastos, pagpapaubaya at mga hadlang sa pagmamanupaktura
Ang sintered bronze ay nanalo sa mataas na volume at karaniwang laki; panalo ang solid bronze kung saan ang flexibility ng machining, malalaking butas, o hindi karaniwang mga haluang metal ang tumutulak sa trabaho.
Ang sintering ay may tooling cost na nag-amortize sa volume, na sinusundan ng mababang per-piece material at machining cost. Ang solid na ruta ay gumagamit ng cast bar at nagbabayad para sa bawat nakabukas na chip, ngunit hindi nangyari ng die, kaya mas mura ito para sa isang beses na pag-aayos at mga prototype. Nililimitahan ng laki ng press at furnace ang mga sintered na bahagi sa mga compact na diameter, karaniwang wala pang 150 mm, habang ang solid bronze ay maaaring umabot ng ilang daang pinili.
Ang mga pagpapaubaya ay magkakaiba para sa parehong dahilan. Ang mga sintered bushing ay sukat o likha pagkatapos ng sintering at karaniwang may hawak na IT6 hanggang IT7 na mga butas; ang machined solid bronze ay may hawak na IT5 hanggang IT7 na may ganap na kontrol sa concentricity, flange squareness, at finish, na kung ano ang walang langis na tansong bushing tolerance at gabay sa pag-install nagpapaliwanag sa mga praktikal na termino.
Proseso ng pagpili sa apat na hakbang
Tukuyin ang pagkarga, bilis, pag-access sa pagpapadulas, at dami ng produksyon; ang tamang bushing family pagkatapos ay nagiging halata.
- Kalkulahin ang halaga ng PV sa operating point at ihambing ito sa 1.8 at 5.6 MPa-m/s na mga sanggunian sa itaas. Kung ang halaga ay lumampas sa sintered na limitasyon sa dami ng buhay, lumipat sa solidong tanso.
- Suriin ang pag-access sa pagpapadulas. Kung ang posisyon ng tindig ay nakapaloob, hindi binabantayan, o kontaminado, ang panloob na reserbang langis ng sintered bronze ay isang mapagpasyang kalamangan.
- Itakda ang mga sukat ng bore, tolerance, flanges, at dami. Ang mga karaniwang sukat ng sukatan na sa 500 piraso ay pinapaboran ang sintered; ang malalaking butas, hindi karaniwang mga haluang metal, at maiikling pagtakbo ay pinapaboran ang makinang solidong tanso.
- Kumpirmahin ang komposisyon ng materyal at mekanikal na data sa gagawin. Ang Zhejiang Shuangnuo Bearing Technology Co., Ltd. ay nagbibigay ng spectrochemical analysis at mechanical test na mga ulat para sa parehong sintered at cast bronze na mga produkto.
Para sa mga compact high-load assemblies na walang maintenance access, an SF1B bronze-based sintered bearing mula sa SF-1 ay isang praktikal na opsyon sa gitna dahil ang polymer blended overlay nito ay nagpapataas ng kapasidad ng pagkarga habang pinananatiling walang maintenance ang bore.
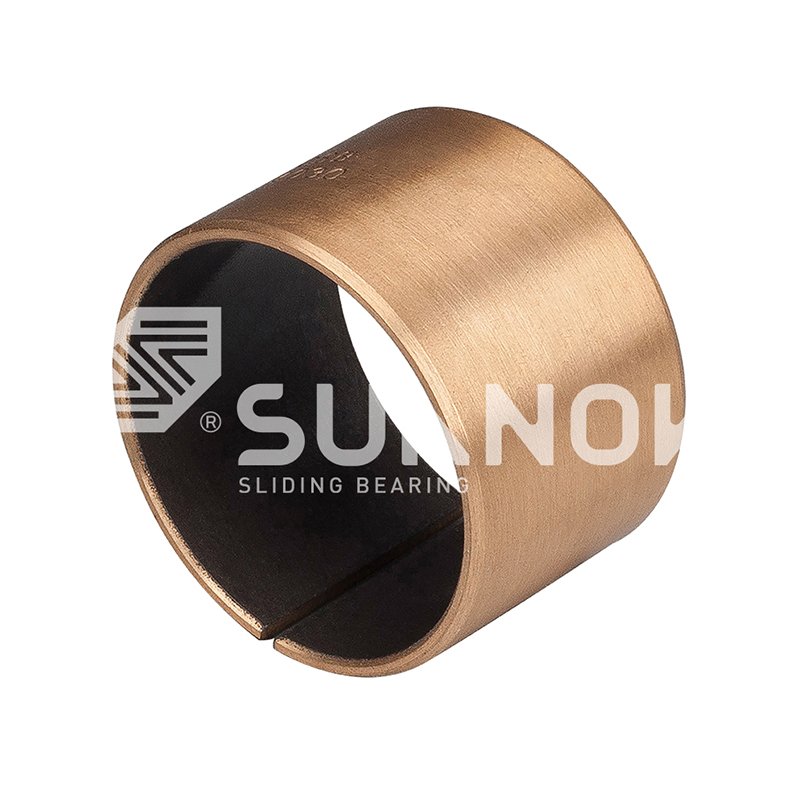 Bultuhang Mataas na Kapasidad ng Pagkarga, Mababang Friction SF-1B Bronze Bearing | Self-Lubricati Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ay China High Load Capacity, Mababang Friction SF-1B Bronze Bearing | Self-Lubricating Bronze... Tingnan ang Produkto →
Mga madalas itanong
Maikling sagot sa mga tanong na madalas itanong ng mga inhinyero kapag inihahambing ang dalawang materyales sa bushing na ito.
Mas malakas ba ang sintered bronze kaysa solid bronze?
Hindi. Ang isang tipikal na sintered bronze bushing ay nagdadala ng humigit-kumulang bahagi ng static load ng parehong laki ng solid bronze bushing, kaya ang solid bronze ay tinutukoy sa tuwing nangingibabaw ang yield strength sa disenyo.
Aling bushing ang mas matagal, sintered o solid bronze?
Depende ito sa pagpapadulas. Kung walang panlabas na lubricant, ang sintered bronze ay kadalasang lumalampas sa dry solid bronze dahil ang mga pores nito ay naglalabas ng langis kung saan mismo ang friction ay nagpapainit sa bore. Sa pantay na pagpapadulas, ang solidong bronze ay lumalaban sa pagsusuot nang mas mahaba sa bilis at mataas na PV dahil ang siksik na pader nito ay nagpapanatili ng clearance at mas mahusay na nag-aalis ng init.
Maaari bang tumakbo ang isang sintered bronze bushing nang walang langis?
Para sa libu-libong oras, oo, ngunit hindi magpakailanman. Ang langis na nakaimbak sa mga pores ay natupok sa pamamagitan ng evaporation, oxidation, at migration, at ang bushing ay dapat na muling i-impregnated o palitan. Ang pasulput-sulpot at oscillating na tungkulin ay nagpapahaba sa panahon na iyon; ang tuluy-tuloy na high-speed na serbisyo ay pinaikli ito nang husto.
Anong mga tolerance ang magagamit para sa bronze bushings?
Ang mga sintered bronze bushing ay sinusukat pagkatapos ng sintering at karaniwang may hawak na IT6 hanggang IT7 bore tolerances. Ang solid bronze bushings ay machined at maaaring i-hold sa IT5 hanggang IT7 na may kontrol ng roundness, concentricity, flange squareness, at surface finish. Ang parehong mga ruta ay tumatanggap ng mga flanged, sealed, o non-standard na mga variation ng alloy.
Makipag -ugnay sa amin //
May mga katanungan? Makipag -ugnay!
Zhejiang Shuangnuo Bearing Technology Co, Ltd. Dalubhasa sa paggawa ng iba't ibang mga self-lubricating copper alloy bushing bearings product
Mabilis na mga link
Mga kaugnay na produkto
Makipag -ugnay
- Idagdag: 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co, Ltd.
Pasadyang self-lubricating tanso alloy bearings
