-
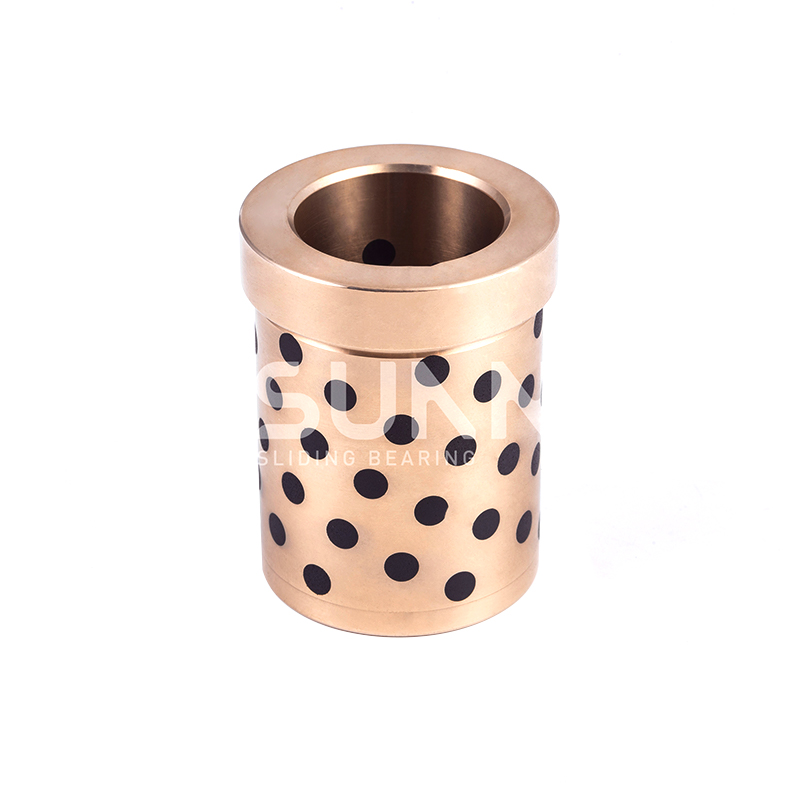 JDB solid-lubricating tindig Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
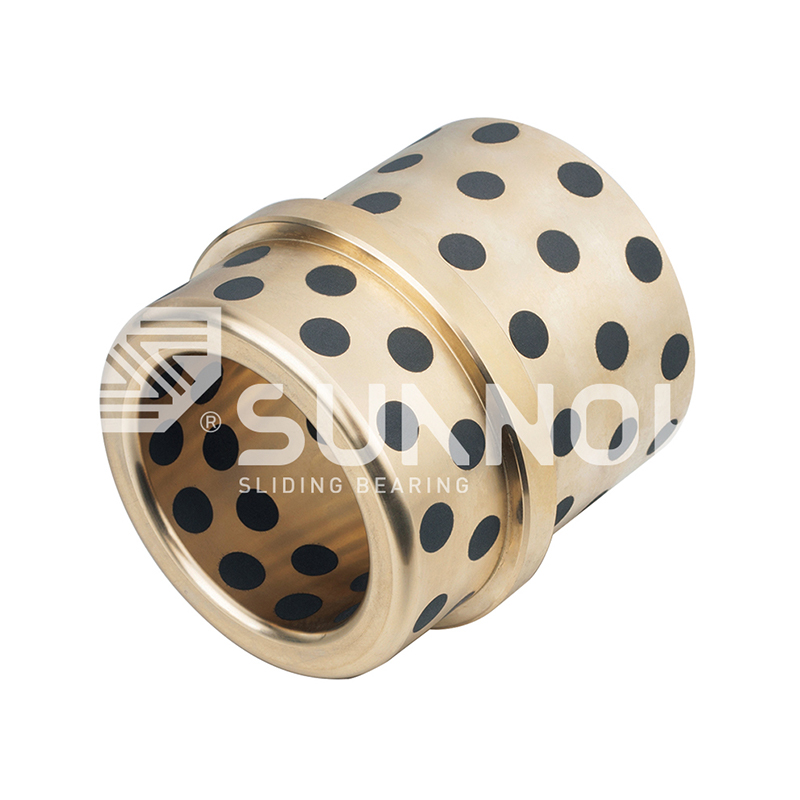 JDB solid-lubricating tindig Stepped-Flange Self-lubricating Bronze Bushing Graphite Plugged Sliding Sleeve Bearing JOSG
-
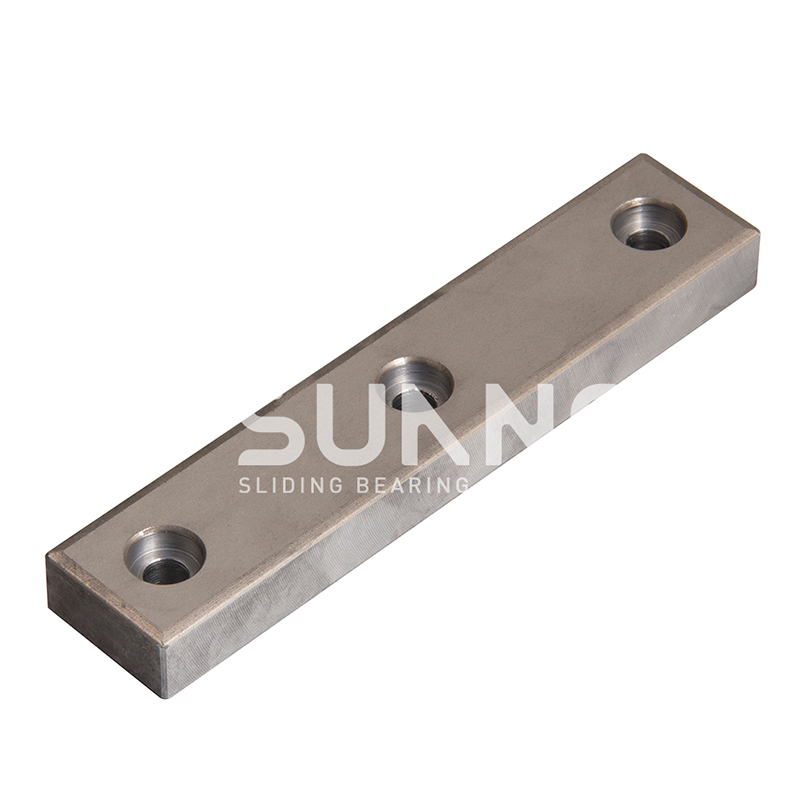 Langis na nagpapanatili ng bimetallic tindig Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
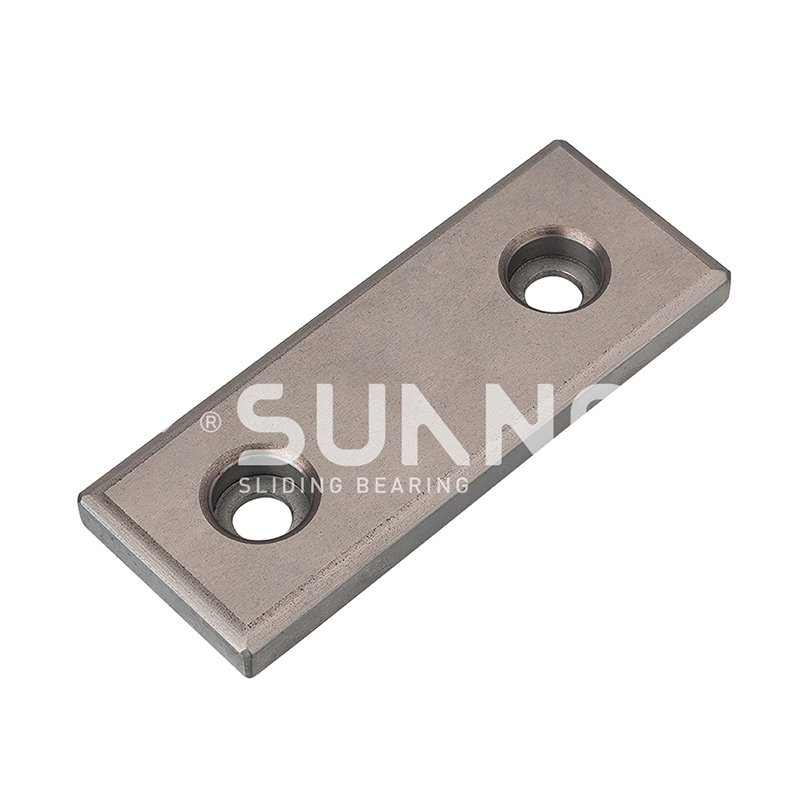 Langis na nagpapanatili ng bimetallic tindig 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
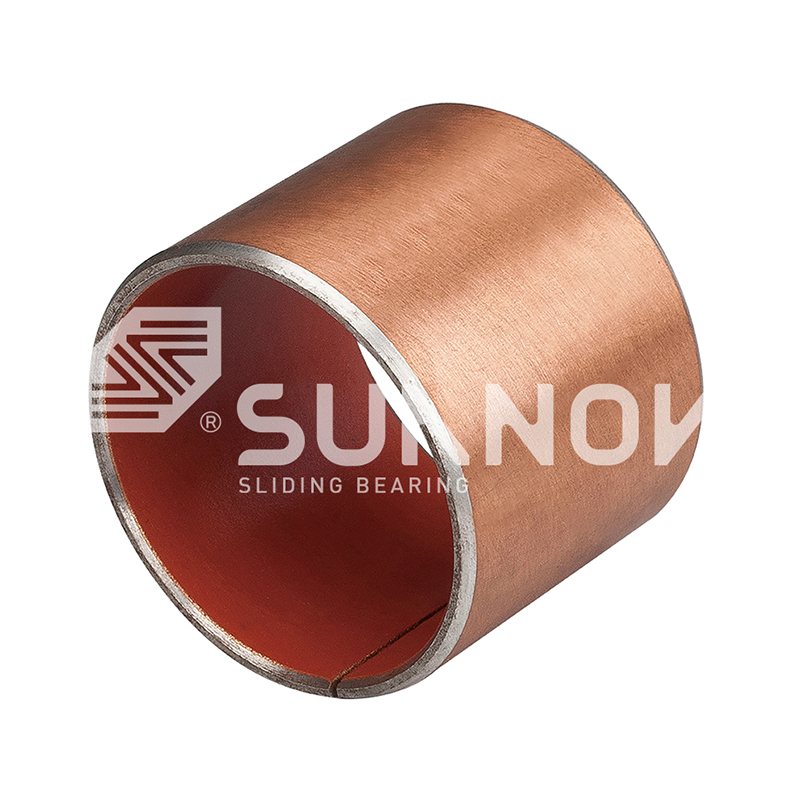
-
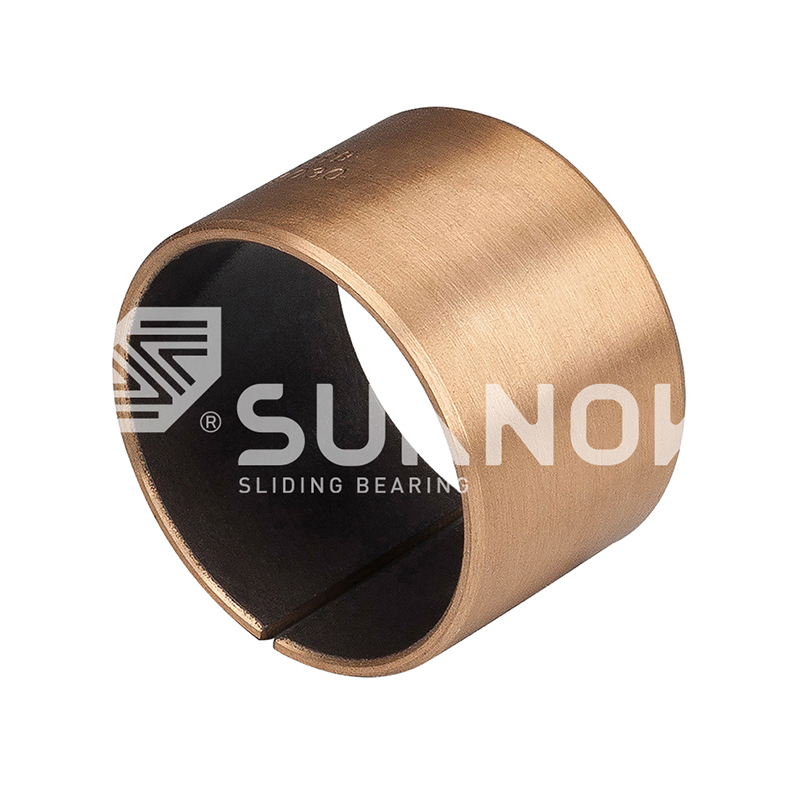
-
 SF-1 Oilless Bearing SF-1SP Strip Standard Metric Sukat Self-lubricating Composite Slide Strip
-
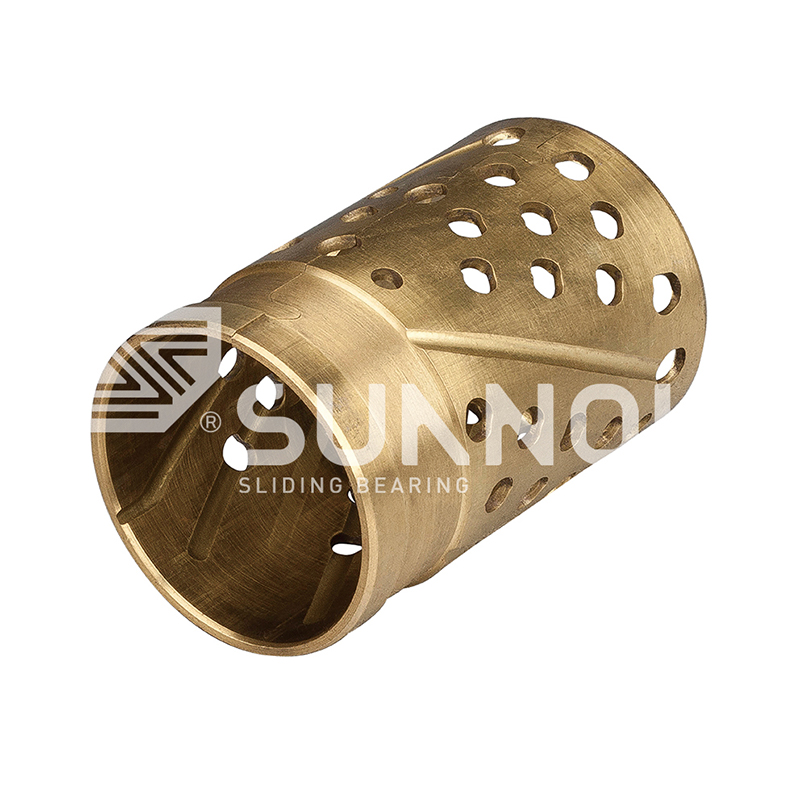 FB090 tanso na nakabalot ng tindig FB091 tanso na nakabalot ng tindig


Self-Lubricating Bearing Manufacturing: Mga Pangunahing Salik sa Produksyon at Inspeksyon
Balita sa industriya-Ang inspeksyon bench ay kung saan ang isang self-lubricating bearing ay kumikita ng na-rate na buhay nito, ngunit ang mga desisyon na nagpapasya na ang buhay ay ginawa nang mas maaga. Ang stamping die bushing na tinukoy para sa 20,000 stroke na umabot sa 3,000 ay bihirang isang lubricant failure; ito ay isang kabiguan sa pagmamanupaktura - isang haluang metal na ibinuhos nang walang grado, isang graphite plug na lumuwag sa bulsa nito, o isang bore na natapos na lampas sa tolerance nito. Sa self-lubricating bearing manufacturing, naka-lock ang kalidad sa furnace, press, at gauge, bago pa umabot ang bahagi sa makina.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. nagpapatakbo ng copper alloy casting, sintering, CNC machining, at huling inspeksyon sa ilalim ng isang bubong. Ang pagsasama na iyon ay hindi isang paghahabol sa marketing; ito ang ubod ng kontrol sa kalidad ng tindig, dahil ang parehong mga gate ng materyal at mga pagsusuri sa pagtanggap ay maaaring sundin ang bawat pamilya ng produkto mula sa pagkatunaw hanggang sa tapos na bushing.
Copper Alloy Casting: Ang Unang Marka ng Gate
Ang kapasidad ng pagkarga ng isang self-lubricating bearing at wear resistance ay naayos sa melting furnace, bago magsimula ang anumang machining. Ang copper matrix - tin bronze, aluminum bronze, o brass cast sa karaniwang pambansang grado - tinutukoy ang katigasan, panlaban sa pag-agaw, at pag-uugali sa ilalim ng pag-load ng gilid.
Gumagawa ang Shuangnuo ng sarili nitong mga copper alloy na blangko sa pamamagitan ng centrifugal casting, tuluy-tuloy na cast, at metal mold casting. Centrifugal casting pack ang microstructure para sa mga siksik na cylindrical na blangko; ang tuluy-tuloy na paghahagis ay naghahatid ng pare-parehong bar stock para sa mahabang pagtakbo; ang metal mold casting ay bumubuo ng malapit-net na mga hugis na may mas kaunting scrap. Ang bawat ruta ay nagbabago ng porosity at oryentasyon ng butil, kaya ang paraan ng paghahagis ay mismong isang desisyon sa pagganap.
Karaniwang katigasan ng Brinell ng mga haluang tanso sa self-lubricating bearings (HB)
Karaniwang mid-range na mga halaga; ang pagtanggap sa produksyon ay batay sa spectrometric test certificate para sa bawat init.
Ang Proseso ng Pag-embed ng JDB: Solid Lubricant sa isang Copper Matrix
Gumagana ang solid self-lubricating bearings ng JDB dahil ang tumpak na nakaposisyon na graphite o mga compound plug ay mekanikal na nakakandado sa isang cast copper alloy na katawan. Binubutas ang mga bulsa pagkatapos ng pag-cast, pagkatapos ay pinindot ang mga plug na may kontroladong interference upang manatiling nakaupo sa ilalim ng vibration, shock, at thermal cycling.
Ang self-lubricating bearing ay isang sliding bearing kung saan ang isang solid lubricant - kadalasang graphite o isang graphite-based compound - ay naka-embed sa o dispersed sa pamamagitan ng bearing wall, na nagpapahintulot sa bearing na gumana nang walang tuluy-tuloy na panlabas na supply ng langis para sa pinalawig na mga panahon.
Dalawang parameter ang nangingibabaw sa hakbang sa pag-embed. Ang ratio ng plug area ay nagbabalanse ng friction laban sa load capacity: ang mas maraming lubricant surface ay nagpapababa ng friction ngunit nagpapahina sa matrix, kaya dapat igalang ng pattern ang PV rating ng bearing. Ang pagpapanatili ng plug ay nagpapasya sa kaligtasan sa ilalim ng shock load; ang isang plug na naka-back out ay sumisira sa parehong bushing at ang mating shaft. Ang transfer film na nabuo sa panahon ng run-in ay kung bakit ang bearing ay walang maintenance, gaya ng nakadetalye sa aming pagsusuri ng prinsipyo ng pagtatrabaho ng JDB .
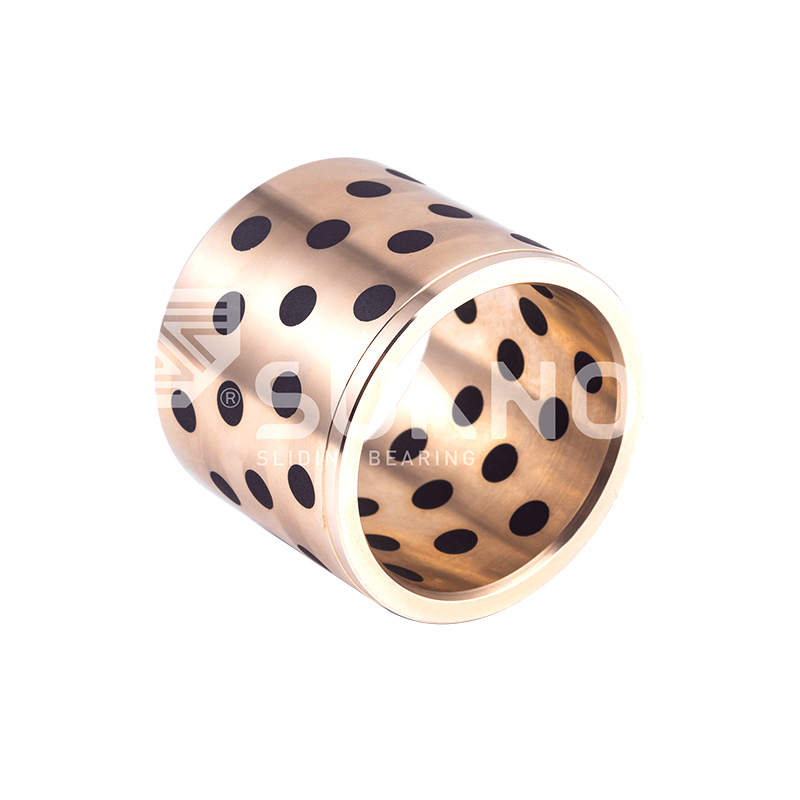 JDB650 Self-Lubricating Brass Bushing na may Naka-embed na Solid Lubricant Ang brass bushing na ito ay gumagamit ng CuZn24Al6 alloy na may naka-embed na graphite plugs upang bumuo ng low-friction transfer film, na ginagawa itong angkop para sa high-load, low-speed, at hard-to-lubricate na mga application na walang panlabas na langis. Tingnan ang Produkto →
Sintered Bimetallic Bearings: Steel Backing, Bronze Function
Pinagsasama ng sintered bimetallic bearings ang steel backing para sa structural strength na may porous bronze layer na sintered sa kinokontrol na temperatura at pagkatapos ay pinapagbinhi ng solid lubricant. Ang bakal na shell ay nagdadala ng karga; pinamamahalaan ng bronze layer ang friction at pinahihintulutan ang maliit na misalignment.
Gumagamit ang 200-B series ng steel backing, copper-based sintered powder, at dispersed solid lubricant para sa heavy construction equipment. Ang pamilyang JF-800, kabilang ang walang lead na JF750 at high-aluminum JF20, ay nagta-target ng mga hydraulic pump at gear pump kung saan ang lakas ng pagkapagod at pagkakatugma ay parehong kritikal.
4 mga ruta ng paghahagis: centrifugal, tuloy-tuloy, metal na amag, at sintering
3 parang multo inspeksyon gate sa bawat init
80 Mga tool sa makina ng CNC sa sahig ng produksyon
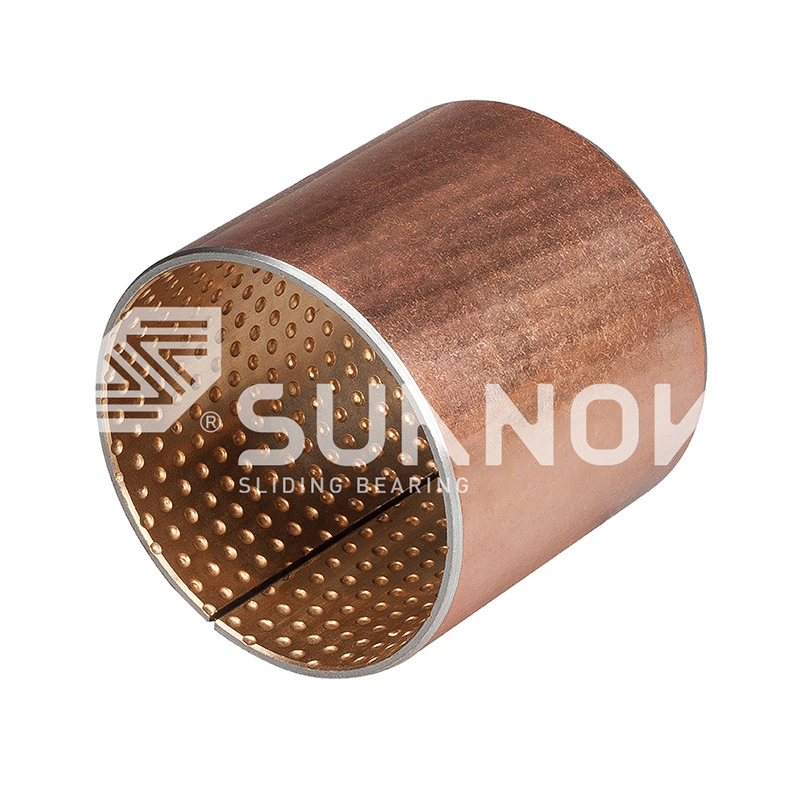 JF-800 Bi-Metal Bearing na may CuPb10Sn10 Alloy para sa Heavy-Duty na Paggamit Ininhinyero para sa heavy-duty na low-speed sliding, ang steel-backed bearing na ito na may sintered copper-lead-tin layer ay nag-aalok ng mahusay na wear resistance at impact tolerance para sa hinihingi na pang-industriyang kagamitan. Tingnan ang Produkto →
Nakabalot na Bronze Bearings: Precision mula sa Rolled Strip
Ang mga nakabalot na bronze bearings ay nabubuo sa pamamagitan ng pag-roll ng bronze strip sa cylindrical o flanged na mga hugis, kung saan inilapat ang lubricant layer bago mabuo. Dahil ang panloob na ibabaw ay may embossed na pattern ng bulsa ng pampadulas, ang mga kritikal na pagsusuri ay ang pagkakahanay ng tahi, kondisyon ng gilid, at ang integridad ng pambalot pagkatapos mabuo.
Ang pamilyang FB090 ay sumasaklaw sa karaniwang metric na bronze-wrapped bushings; ang FB08G variant ay gumagamit ng steel-graphite construction para sa mas mabigat na paglo-load sa gilid. Ang mga bersyon ng seal at flange ay nagpapalawak ng saklaw sa mga umiikot at reciprocating shaft.
Para sa mga nakabalot na bronze bearings, ang dimensional consistency ay nagmumula sa tooling at strip, hindi mula sa machining. Ito ang dahilan kung bakit nangingibabaw ang proseso sa high-volume, standardized metric bushing production.
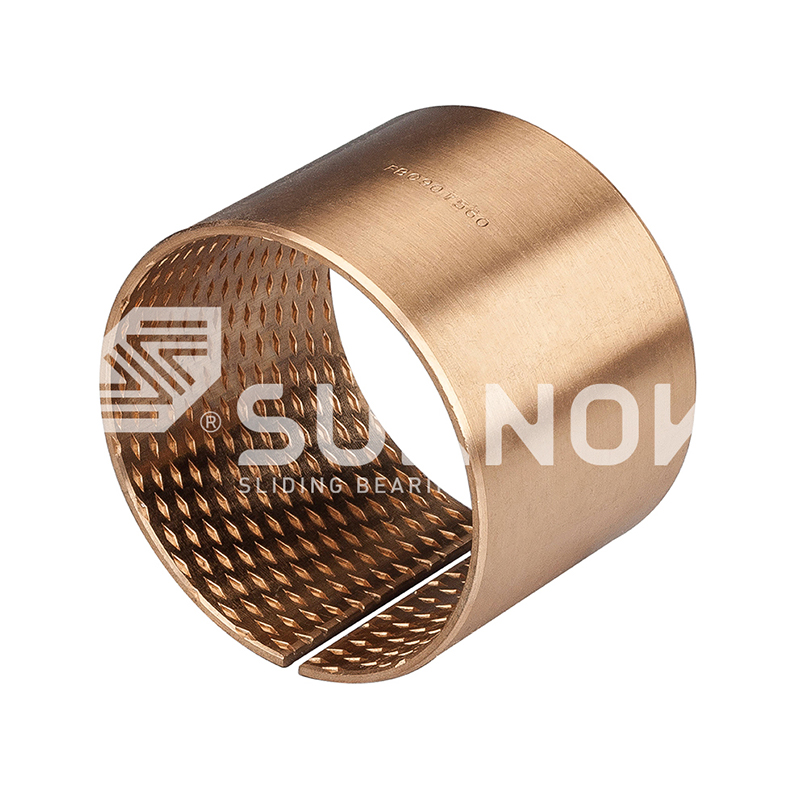 FB090 Bronze Wrapped Bearing na may Diamond Lubrication Pockets Nabuo mula sa CuSn8 bronze strip na may mga indentasyon na hugis diyamante na nagpapanatili ng grasa, ang self-lubricating na bushing na ito ay nagbibigay ng mahabang buhay at mataas na kapasidad ng pagkarga para sa mga aplikasyon sa konstruksiyon at automotive. Tingnan ang Produkto →
Dimensional Machining at ang Final Inspection Protocol
Ang panghuling protocol ng inspeksyon ay nagpapasya kung ang isang bearing ay umabot sa serbisyo na na-rate sa halaga ng disenyo ng PV nito o nabigo nang maaga. Ang tatlong mapagpasyang pagsusuri ay dimensional tolerance, surface finish, at lubricant coverage.
Ang Shuangnuo's 80-plus CNC lathes at machining centers ay mayroong mga bore, flange face, at counterbores para sa mga karaniwang sukat ng sukatan at custom na mga guhit. Dahil ang parehong kagamitan ay direktang pumuputol mula sa mga in-house na cast blangko, ang dimensional na pag-verify ay nananatiling pare-pareho mula sa prototype hanggang sa production batch.
| Point ng inspeksyon | Pamamaraan | Criterion |
| Komposisyon ng haluang metal | Spectrometer, tatlong pintuan | Mga limitasyon ng grado sa bawat pamantayan |
| Casting soundness | Visual at ultrasonic check | Walang porosity o pag-urong |
| Pag-embed ng pampadulas | Saklaw ng plug, pagsubok sa pagpapanatili | Area ratio at seating depth |
| Sintered layer bond | Paggugupit at pagbabalat ng sampling | Lakas ng pagdirikit ng layer |
| Mga sukat | Gauges, CMM | ID, OD, flange bawat drawing |
| Pang-ibabaw na tapusin | Profilometer | Ra sa loob ng pagtutukoy |
- Pagpili ng hilaw na materyal at pagkalkula ng init
- Natutunaw gamit ang furnace charge spectrometer check
- Paghahagis sa pamamagitan ng sentripugal, tuloy-tuloy, o ruta ng amag ng metal
- Magaspang at tapusin ang machining sa CNC equipment
- Solid lubricant embedding o sintered layer finishing
- Panghuling dimensional at materyal na pagtanggap
Cast, Sintered, o Wrapped: Pagtutugma ng Ruta sa Application
Walang iisang ruta ng pagmamanupaktura ang nangingibabaw sa bawat aplikasyon. Ang cast JDB-style bearings ay nagdadala ng mabibigat na shock load, ang mga sintered bimetallic na bahagi ay umaangkop sa high-volume na hydraulic at reciprocating system, at ang mga nakabalot na bronze bushing ay naghahatid ng matipid na katumpakan sa mga standardized na sukat ng sukatan.
Cast at naka-embed (JDB)
Naka-plug ang solid lubricant sa isang cast copper matrix.
Mataas na shock at edge-load tolerance.
Karaniwang paggamit: stamping dies, molds, mabibigat na makinarya.
Sintered bimetallic (JF-800, 200-B)
Steel backing na may sintered bronze layer.
Mataas na lakas ng pagkapagod at pagpapanatili ng pampadulas.
Karaniwang paggamit: hydraulic pump, gear pump.
Nakabalot na tanso (FB090)
Rolled strip na may inilapat na lubricant layer.
Mga pare-parehong ID sa mataas na volume na sukat ng sukatan.
Karaniwang paggamit: karaniwang mga bushings, mga application ng gabay.
Ang lahat ng tatlong ruta ay nagbabahagi ng isang kinakailangan: ang isang supplier na kumokontrol sa sarili nitong materyal at machining ay maaaring mag-alok ng parehong traceability para sa isang bahagi ng catalog at isang custom na pagguhit, at maaari itong i-back sa isang awtoritatibong ulat ng pagsubok ng third-party.
Mga Madalas Itanong
Ano ang pinaka-kritikal na inspeksyon sa self-lubricating bearing manufacturing?
Ang pag-verify ng komposisyon ng materyal sa pamamagitan ng spectrometer ay ang pinaka-kritikal, dahil ang isang haluang metal deviation ay hindi maaaring itama sa ibang pagkakataon. Ang three-gate check - furnace charge, tinunaw na metal bago ibuhos, at tapos na paghahagis - pinoprotektahan ang bawat kasunod na hakbang sa proseso.
Paano nakakaapekto ang paraan ng paghahagis sa pagganap ng tindig?
Kinokontrol ng paraan ng paghahagis ang density at porosity ng microstructure. Ang centrifugal casting ay gumagawa ng mga siksik na cylindrical na blangko para sa mga heavy-duty na bushing, ang tuluy-tuloy na pag-cast ay nagbibigay ng pare-parehong stock ng bar, at ang metal mold casting ay gumagawa ng malapit-net na mga hugis na may kaunting materyal na basura.
Paano nakalagay sa lugar ang solid lubricant plugs?
Ang mga bulsa ay ginagawang makina sa isang kinokontrol na diameter at lalim pagkatapos ng paghahagis, at ang graphite o mga compound plug ay pinipindot nang may interference. Ang pagpapanatili ay nabe-verify sa pamamagitan ng mga seating depth check at shear testing sa mga bahaging kinatawan.
Maaari bang humiling ang isang customer ng mga custom na dimensyon at pagsubok na ulat?
Oo. Ang mga tagagawa na may in-house na casting at CNC machining ay makakagawa ng mga hindi karaniwang sukat mula sa mga drawing ng customer at makakapagbigay ng mga awtoritatibong ulat ng pagsubok ng third-party na sumasaklaw sa komposisyon ng materyal at mga mekanikal na katangian.
Makipag -ugnay sa amin //
May mga katanungan? Makipag -ugnay!
Zhejiang Shuangnuo Bearing Technology Co, Ltd. Dalubhasa sa paggawa ng iba't ibang mga self-lubricating copper alloy bushing bearings product
Mabilis na mga link
Mga kaugnay na produkto
Makipag -ugnay
- Idagdag: 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co, Ltd.
Pasadyang self-lubricating tanso alloy bearings
