-
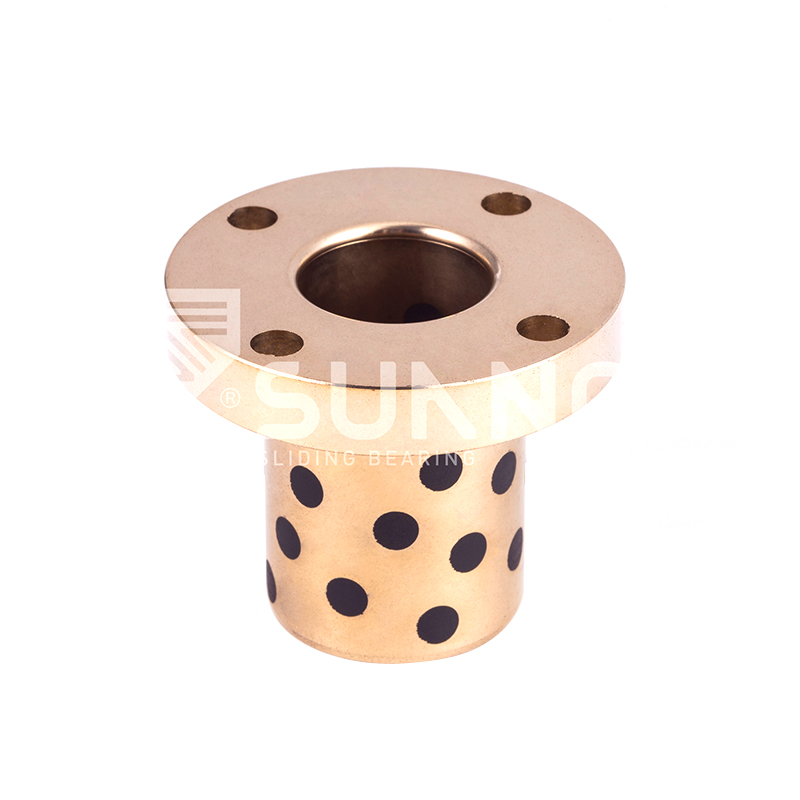 JDB solid-lubricating tindig JFB650 Metric Oil Free Self Lubricating Bronze Round Flanged Bearing
-
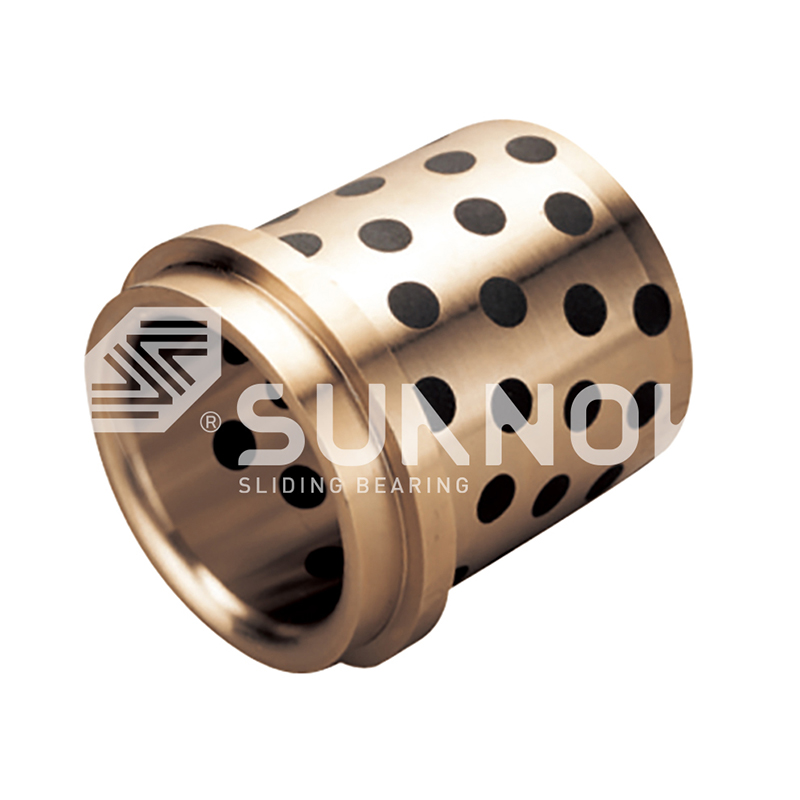 JDB solid-lubricating tindig Walang Maintenance na May Collar Brass Din9834 Oilless Guide Bushing Bearing
-
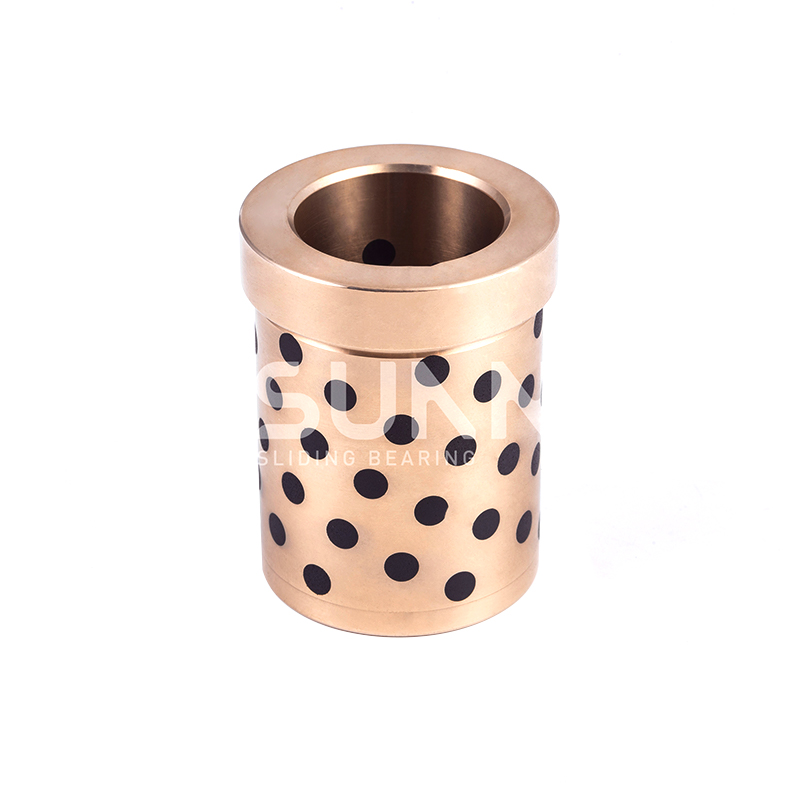 JDB solid-lubricating tindig Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
-
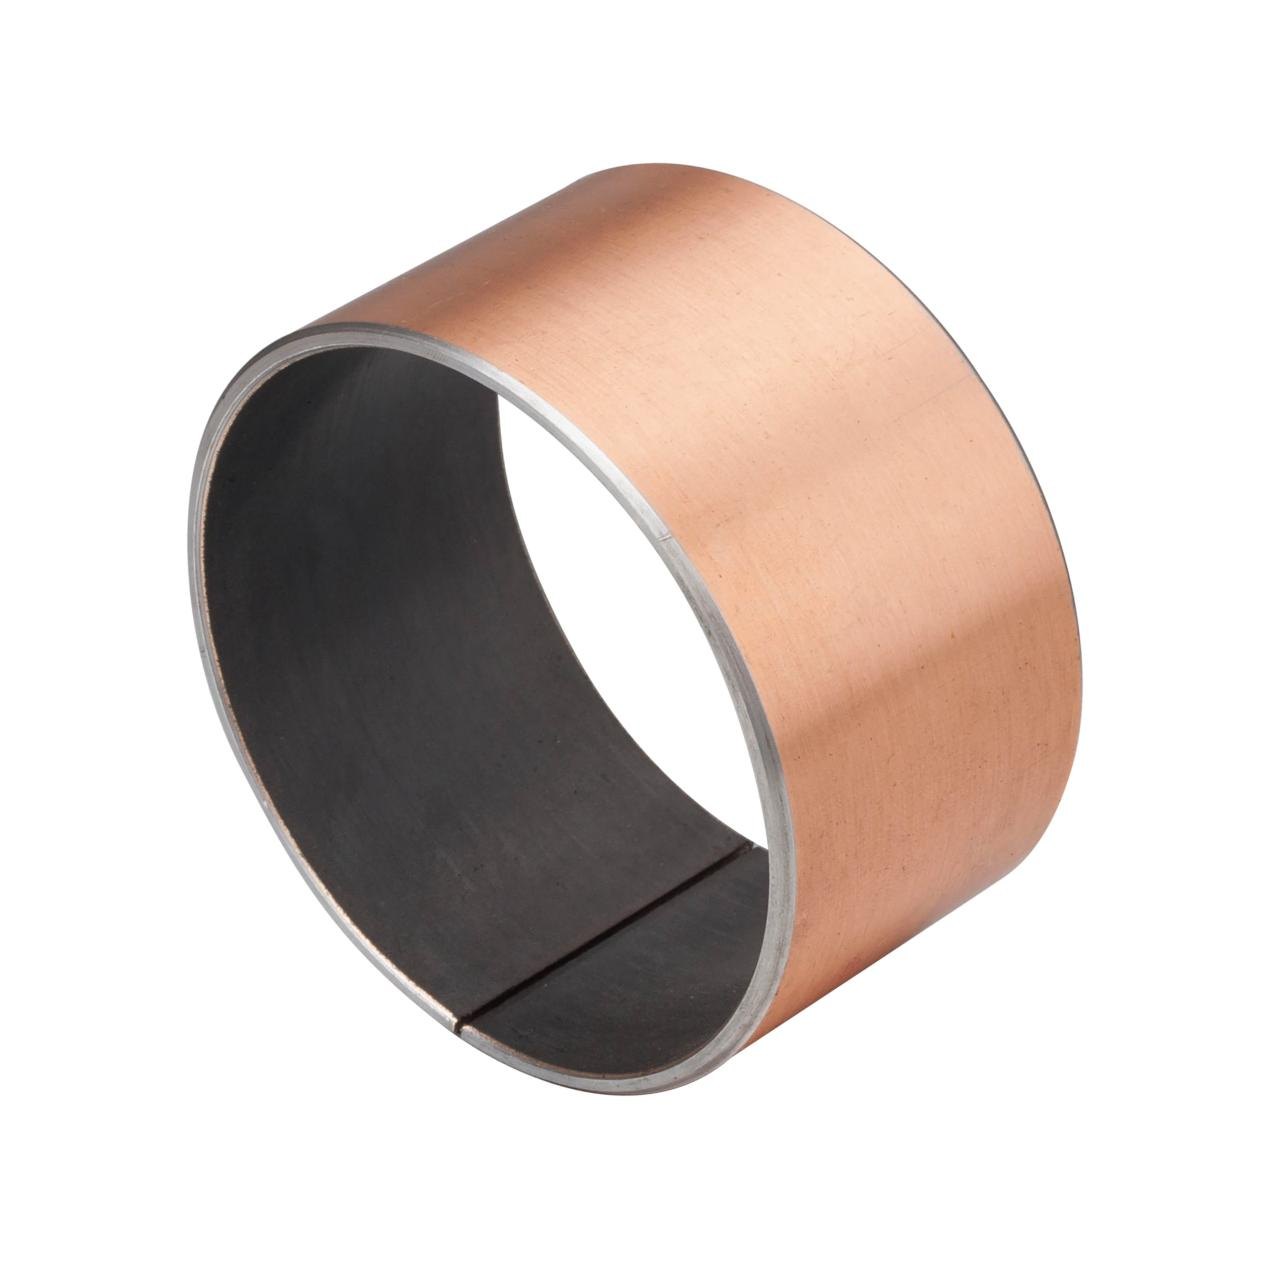
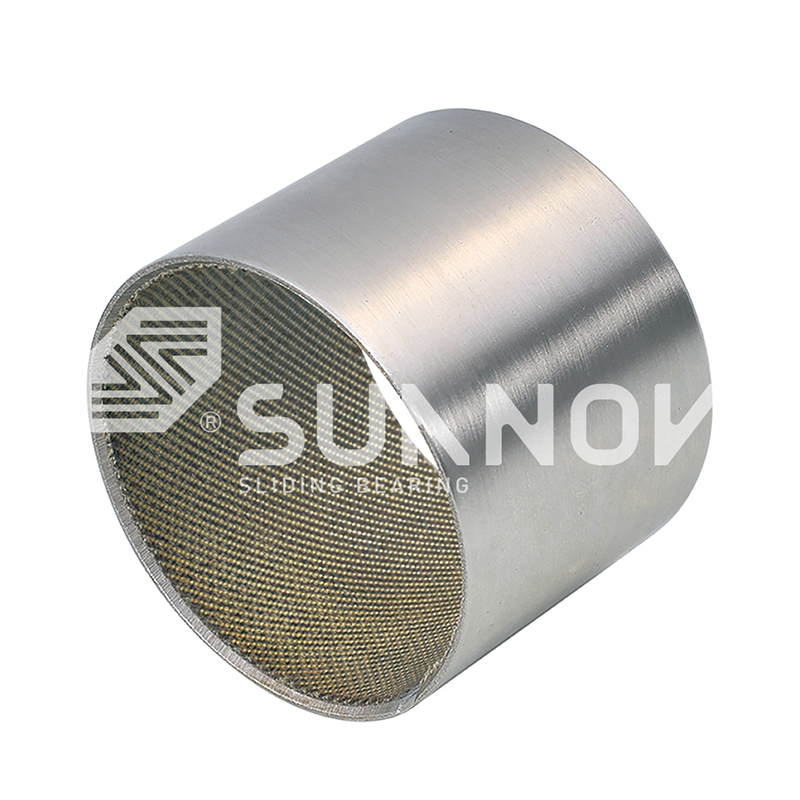 SF-1 Oilless Bearing SF-TEX Woven Fiber Self-lubricating Bushing, Plain Bearing na Nakabalot sa Tela
-
-
-
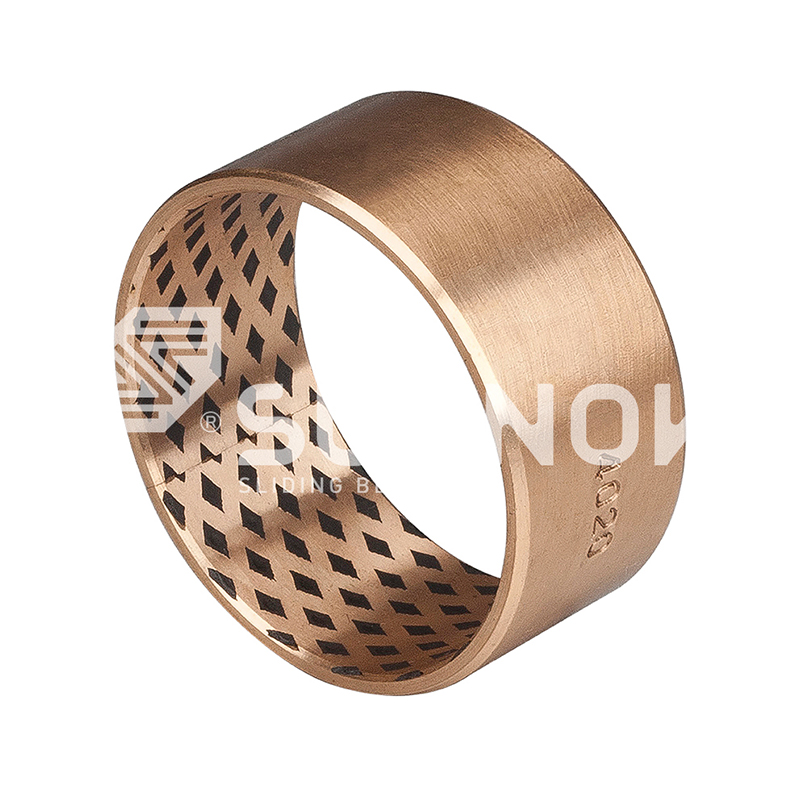 FB090 tanso na nakabalot ng tindig FB09G tanso na nakabalot ng tindig


Paano Pumili ng Self-Lubricating Bearings para sa Mould at Injection Molding Machinery
Balita sa industriya-Ang pagbibisikleta ng injection mold sa 25 shot kada minuto ay gumagalaw sa mga ejector pin nito sa pamamagitan ng kanilang guide bushings nang higit sa isang libong beses sa isang oras. Sa isang 550-toneladang pinindot, ang mga bushing na iyon ay nagdadala ng mga lokal na presyon sa ibabaw sa pagitan ng 15 at 30 MPa, tumatakbo sa temperatura ng amag mula 60 hanggang 120°C, at hindi kailanman tumatanggap ng grasa pagkatapos ng pagpupulong. Ang pagpili ng self-lubricating bearings para sa mold at injection molding machinery ay nagsisimula sa pagtanggap na ang bushing ay dapat magbigay ng sarili nitong lubrication para sa buhay ng tool.
Ang self-lubricating bearing ay isang sliding bearing na may solid lubricant, kadalasang graphite, PTFE, o metallic sulfide, na naka-embed sa copper-alloy o steel-backed matrix, at inengineered na tumakbo nang walang panlabas na langis o grasa para sa buong buhay ng serbisyo nito.
Ang proseso ng pagpili ay isang checklist na may limang gate: load at PV value, temperatura, shaft at tolerance standards, motion type, at mounting practicality. Karamihan sa mga pagkabigo ng amag ay bumabalik sa isang nilaktawan na parameter, kadalasang naglo-load.
Itugma muna ang Load at PV Value
Ang unang gate ng pagpili ay ang load capacity at PV value, dahil ang isang guide bushing na hindi makakaligtas sa lokal na pressure sa ibabaw ay mabibigo gaano man kahusay ang natitirang bahagi ng amag ay ininhinyero.
Ang PV rating ay pressure sa MPa na pinarami ng sliding velocity sa metro bawat segundo. Mabagal na tumatakbo ang mga posisyon ng gabay sa amag, karaniwang 0.05 hanggang 0.3 m/s, kaya nangingibabaw ang pressure sa pagkalkula. Ang lokal na presyon sa ibabaw sa mga pin ng ejector sa mga bahaging may mataas na puno ay maaaring umabot sa 20 hanggang 50 MPa, malayo sa limitasyon ng isang simpleng polymer bushing. Ang isang cast copper alloy na may graphite plugs ang humahawak sa kumbinasyong ito dahil ang bronze matrix ay nagdadala ng load habang ang graphite ay naghahatid ng tuluy-tuloy na pagpapadulas.
Ihambing ang karaniwang mga static na limitasyon ng pagkarga ng apat na pangunahing mga pamilya ng tindig na ginagamit sa mga amag:
Karaniwang static load capacity ayon sa serye
JDB cast bronze 250 MPa
JF bimetallic 200 MPa
SF1 PTFE tanso 140 MPa
Nakabalot ang FB090 120 MPa
Ang mga halaga ay karaniwang mga static na kapasidad ng pagkarga para sa mga karaniwang grado; i-verify laban sa ulat ng materyal na pagsubok para sa iyong napiling haluang metal.
Ang cast bronze ay ang default para sa mga posisyon ng ejector at gabay. Ang transfer-film na mekanismo ng JDB solid-lubricating bearings ay nagpapaliwanag kung bakit mahusay na gumaganap ang pamilyang ito sa mabagal, mataas na presyon ng mga aplikasyon ng amag.
250 MPa static load capacity, JDB cast bronze
2.5 MPa m/s Limitasyon ng PV para sa dry running
300°C pinakamataas na temperatura ng serbisyo
Kumpirmahin ang Temperatura at Pagkakalantad sa Kemikal
Ang pangalawang gate ay temperatura, dahil ang solid lubricant at ang bearing matrix ay bawat isa ay may tinukoy na mga thermal limit na nagpapasya kung aling serye ang ligtas na tukuyin.
Ang pagpili ng resin ay nagtatakda ng temperatura ng amag:
- Mga resin ng kalakal: mga temperatura ng amag na 40 hanggang 80°C.
- Mga plastik na pang-inhinyero: mga temperatura ng amag na 80 hanggang 120°C.
- Mga lugar ng hot-runner at valve-gate: may mga upuan sa 150 hanggang 200°C.
Ang isang PTFE-based na SF1 bearing ay nananatili sa loob ng rating nito hanggang sa humigit-kumulang 250°C tuloy-tuloy, habang ang graphite-embedded bronze grades ay nagpapanatili ng kanilang lubricating film sa 300°C o mas mataas.
Sa itaas ng 200°C, ang graphite-embedded bronze ay lumalampas sa PTFE-based bearings, dahil ang graphite ay hindi nag-o-oxidize nang mas mababa sa 450°C, habang ang PTFE ay nagsisimulang mawalan ng suporta sa pagkarga malapit sa 260°C.
Mahalaga rin ang pagkakalantad sa kemikal. Sa mga molding cell kung saan pinupunasan ng mga operator ang mga guide pillar na may solvent, o kung saan ang wash-down ay bahagi ng iskedyul, mag-order ng mga stainless-steel o selyadong variant para hindi ma-flush ng mga ahente ng paglilinis ang solid lubricant mula sa bukas na mga gilid.
I-verify ang Shaft Hardness, Finish, at Tolerance Standards
Ang ikatlong gate ay ang tribological na pagpapares, dahil ang tindig ay kasing ganda lamang ng baras na tumatakbo laban dito, at ang dimensional na klase ay dapat tumugma sa pamantayan ng amag na ginamit sa sahig ng tindahan.
Ang tigas ng shaft para sa mga ejector pin at guide pillar ay dapat na 45 hanggang 55 HRC. Sa ibaba ng 40 HRC, ang mga hard graphite particle na naka-embed sa bronze ay kumikilos na parang file sa isang malambot na shaft. Dapat na Ra 0.4 hanggang 0.8 micron ang surface finish. Ang mas magaspang na pagtatapos ay nag-scrape ng transfer film; mirror finishes bigyan ang pelikula ng walang bonding. Ang Chromium-plated o nitrided ejector pin ay ang karaniwang pagpapares para sa JDB guide bearings sa automotive molds.
Para sa automotive tooling, i-order ang guide bearing sa parehong form-fit function gaya ng NAAMS standard.
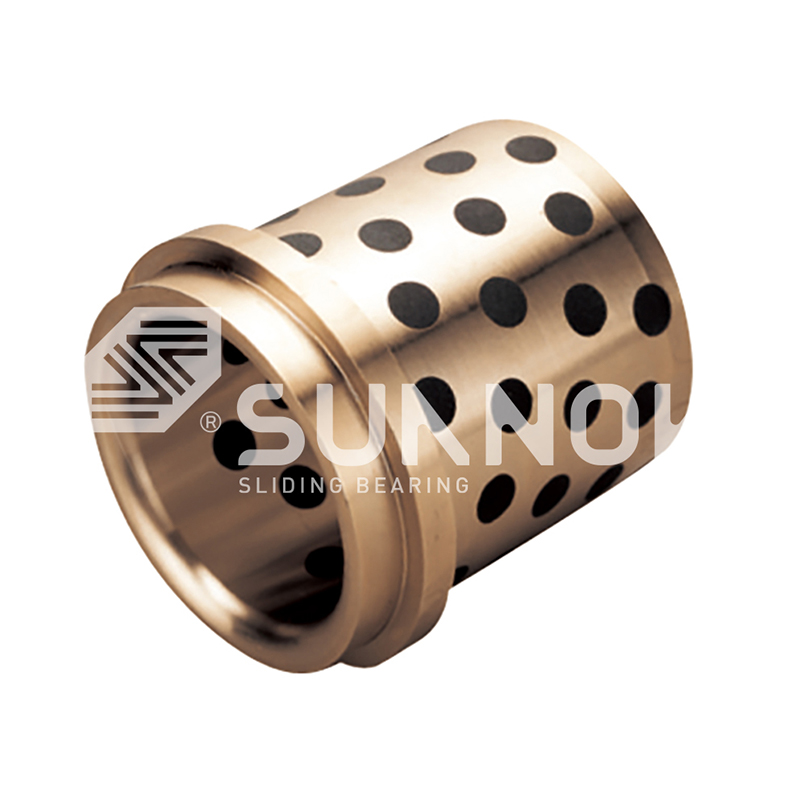 Dual Flange Graphite-Plugged Bronze Bushing na may NAAMS Form-Fit Ang dual-flange bronze bushing na ito ay tumutugma sa NAAMS tooling standards at nagbibigay ng bidirectional axial location nang walang karagdagang hardware. Ang mga graphite plug nito ay nagbibigay-daan sa walang maintenance na operasyon sa ilalim ng mabibigat na karga, na ginagawa itong direktang kapalit para sa mga automotive die guide. Tingnan ang Produkto →
Para sa mga European machine, gamitin ang DIN 9834 profile, at metric flanged versions (JFB650, JFBB) cover through-hole mounting.
Brass Collar Bushing na Walang Maintenance sa bawat DIN 9834 na may Graphite Inserts Ang DIN 9834 collar bushing na ito ay nag-aalok ng positibong axial na lokasyon para sa European press tooling. Ang brass body na may graphite insert ay tumatakbo nang walang panlabas na lubrication, at pinapasimple ng collar ang pag-install—i-verify lang ang H7 housing fit at press force limits. Tingnan ang Produkto → | Posisyon | Katigasan ng baras | Pang-ibabaw na tapusin | Mas gustong serye |
| Pin ng gabay ng ejector | 50 hanggang 55 HRC | Ra 0.4 micron | JEGB / JOSG |
| Gabay na haligi | 45 hanggang 50 HRC | Ra 0.6 micron | GB61 / DIN 9834 |
| Slide wear plate | 45 HRC minimum | Ra 0.8 micron | JESW / JPBW |
| Hydraulic ejector rod | 55 hanggang 60 HRC | Ra 0.4 micron | SF1D |
I-verify ang bearing inside diameter tolerance laban sa aktwal na diameter ng pin bago i-machining ang housing. Lumilitaw ang isang 0.02 mm na interference error bilang isang nasamsam na ejector sa loob ng unang 100 cycle.
Kapag nag-order ka mula sa Zhejiang Shuangnuo Bearing Technology Co., Ltd., kinukumpirma ng ulat ng materyal na pagsubok ang grade ng alloy at mekanikal na katangian para sa bawat batch.
Itugma ang Serye sa Profile ng Paggalaw
Ang pang-apat na gate ay motion type, dahil ang mga ejector stroke, guide pillars, slide rails, at hydraulic ejectors ay nagpapataw ng ibang kumbinasyon ng pressure at velocity.
Ang mga mekanismo ng ejector ay ang pinakamataas na load, pinakamababang bilis na mga posisyon sa isang amag. Ang JEGB at JEGBK ejector guide bearings ay gumagamit ng cast bronze na may graphite plugs, na ginawang makina upang magkasya sa ejector plate assembly.
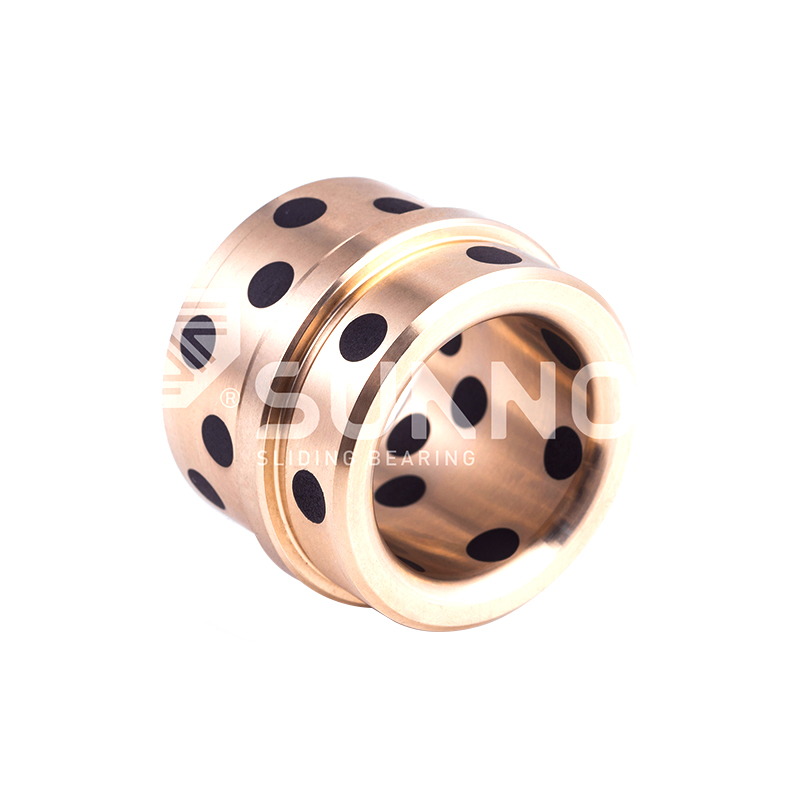 Center-Flange Bronze Bushing na may Solid Graphite para sa Mold at Automation Idinisenyo para sa mga mekanismo ng ejector at automation, ang center-flange bushing na ito ay nagbibigay ng single-point axial reference habang ang mga graphite insert ay humahawak ng matataas na static load at low-speed sliding. Nababagay ito sa mga posisyon kung saan ang presyon sa ibabaw ay lumampas sa 20 MPa na walang langis. Tingnan ang Produkto →
Cast bronze na may graphite plugs (JDB)
Pumili para sa mga ejector pin, guide pillars, at wear plates na tumatakbo sa ibaba 0.3 m/s na may surface pressure na higit sa 20 MPa. Mataas na static load, mataas na temperatura tolerance, mababang friction kapag nabuo ang graphite transfer film.
PTFE-bronze sa bakal (SF1)
Pumili para sa mas mabilis, mas magaan na posisyon gaya ng hydraulic ejector rods, gear pump shaft, at slide na tumatakbo nang higit sa 0.3 m/s. Mas mababa ang friction at mas tahimik na pagtakbo, ngunit suriin ang 250°C tuloy-tuloy na limitasyon sa temperatura.
Panuntunan ng hinlalaki: sa ibaba 0.3 m/s na may presyon sa itaas 20 MPa ay teritoryo ng JDB; higit sa 0.3 m/s na may magaan na pagkarga ay teritoryo ng SF1; Ang mga heavy oscillating hydraulic forces ay tumatawag para sa JF bimetallic steel-backed series.
Kumpirmahin ang Mga Detalye ng Machining, Mounting, at Maintenance
Praktikal ang ikalimang gate: kumpirmahin na ang bushing ay maaaring i-machine sa housing, i-install nang walang pinsala sa gilid, at siniyasat sa panahon ng naka-iskedyul na pagpapanatili ng amag.
Mahusay ang cast bronze grades machine, na nangangahulugang maaari mong tapusin ang bore sa eksaktong housing tolerance pagkatapos na ang pabahay mismo ay hinangin o ayusin. Ang daloy ng trabaho na ito ay gumagawa ng paulit-ulit na desisyon sa pagpili para sa anumang molde o molding machine:
- Tukuyin ang duty cycle: mga stroke bawat minuto, haba ng stroke, at mga oras ng pagpapatakbo bawat taon.
- Kalkulahin ang pinakamataas na presyon sa ibabaw at bilis ng pag-slide sa bearing seat.
- Itala ang pinakamainit na pinapanatiling temperatura sa lokasyon ng tindig, hindi ang temperatura sa ibabaw ng amag.
- Tukuyin ang hardness ng shaft, surface finish, at tolerance standard: metric, NAAMS, o DIN.
- Piliin ang serye ng bearing at geometry: cylindrical, flanged, thrust washer, o wear plate.
- Kumpirmahin ang mga allowance sa machining at humiling ng mga ulat sa pagsubok ng materyal bago ang produksyon.
Ang mga bearings na ito ay walang maintenance sa pamamagitan ng disenyo, ngunit ang mating shaft ay hindi. Siyasatin ang baras kung may marka o kalawang sa bawat naka-iskedyul na window ng pagpapanatili, punasan ang nakasasakit na alikabok, at palitan ang bushing kapag umabot na ang clearance sa orihinal na limitasyon ng pagsusuot. Ang muling pagpapadulas ng isang naka-embed na-graphite bearing na may grasa ay kadalasang isang pagkakamali, dahil ang grasa ay umaakit ng alikabok ng amag, binabago ang rehimen ng friction, at pinipigilan ang pagbuo ng graphite transfer film. Ang mga ulat ng pagsubok ng third-party na sumasaklaw sa komposisyon ng materyal at mga mekanikal na katangian ay magagamit kapag hiniling.
Mga Madalas Itanong
Aling self-lubricating bearing ang pinakamainam para sa mga ejector guide pin?
Ang JDB cast bronze ejector guide bearings tulad ng JEGB, JEGBK, at JOSG ay ang karaniwang pagpipilian, dahil ang mga ejector pin ay mabagal, mataas ang presyon, at mainit. Ang mga graphite plug ay naghahatid ng tuluy-tuloy na paglipat ng pelikula habang ang bronze matrix ay nagdadala ng load.
Anong katigasan ng baras ang kailangan ng self-lubricating bearing?
Tukuyin ang 45 hanggang 55 HRC na may surface finish na Ra 0.4 hanggang 0.8 micron. Ang mas malalambot na shaft ay pinuputol ng matitigas na mga particle ng grapayt, at ang mga magaspang na ibabaw ay pumipigil sa paglipat ng pelikula mula sa pagbubuklod.
Maaari bang ganap na matuyo ang mga bearings na ito?
Oo. Ang naka-embed na solid lubricant ay ang lubrication system. Ang tindig ay bumubuo ng transfer film sa baras sa mga unang oras ng pagtakbo, at ang tuyo na operasyon ay normal pagkatapos. Huwag magdagdag ng grasa maliban kung tinukoy ng supplier ang isang hybrid-lubricated na bersyon.
Gaano katagal ang isang self-lubricating guide bearing?
Sa 20 MPa at 0.1 m/s, ang isang JDB guide bushing ay karaniwang lumalampas sa 10,000 na oras ng pagpapatakbo bago lumaki ang clearance sa labas ng tolerance. Panatilihin ang bilis ng mga oras ng presyon sa ibaba 2.5 MPa m/s at subaybayan ang clearance ng shaft sa naka-iskedyul na pagpapanatili.
Para sa kumpletong view ng mga pamilyang JDB, SF1, JF, at FB090, ihambing ang self-lubricating bearing catalog .
Makipag -ugnay sa amin //
May mga katanungan? Makipag -ugnay!
Zhejiang Shuangnuo Bearing Technology Co, Ltd. Dalubhasa sa paggawa ng iba't ibang mga self-lubricating copper alloy bushing bearings product
Mabilis na mga link
Mga kaugnay na produkto
Makipag -ugnay
- Idagdag: 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- Email:
© 2024 Zhejiang Shuangnuo Bearing Technology Co, Ltd.
Pasadyang self-lubricating tanso alloy bearings
